

Milyen követelmények vonatkoznak a vágószerszámokra és a szerszámtartókra a nagysebességű marásnál?
A nagy sebességű forgácsolás (HSM) egy fontos technológia, amelyet széles körben használnak a modern marási technológiában. A HSM marási technológia alkalmazásával nem csak különféle lágy és kemény anyagok marhatók, hanem kiváló munkadarab-pontosság is elérhető. Ez a cikk bemutatja a HSM vágószerszámokra és szerszámtartókra vonatkozó követelményeit.
1, a HSM vágószerszámokra vonatkozó követelményei
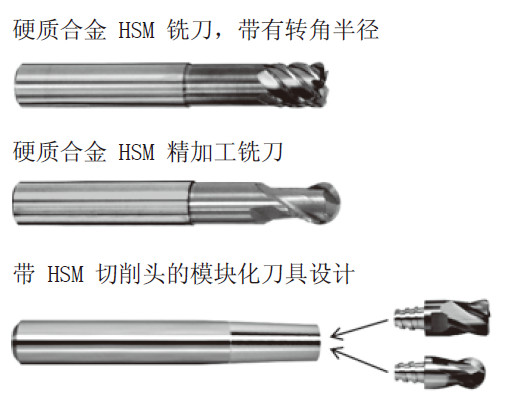
1. Geometriai forma
A szerszám vibrációja közvetlenül befolyásolja a megmunkálás során kapott felület minőségét. Ezért rendkívül fontos, hogy a HSM precíziós megmunkálás során egyenletes forgácsolóerőt tartsunk fenn a szerszámon, hogy elkerüljük a szerszám vibrációját.
A vágószerszámok szomszédos geometriai jellemzőinek hatása a forgácsolóerőre:
1) A jó koncentrikusság elősegíti a terhelés egyenletes eloszlását a vágóélen;
2) A vágóélek nagyobb átfedése előnyös az egyenletes forgácsolóerő-jellemzők eléréséhez (nagyobb spirálszög és hornyok száma);
3) A rövid vágási hossz előnyös a jobb merevség eléréséhez (a szerszámgép meredek falához képest a tengely átmérője kissé csökken);
4) A mag keresztmetszeti állapota a legjobb, és a horonynál a legkisebb a feszültségkoncentráció.
A HSM nagy szilárdságú anyagok feldolgozására használható, ami azt jelenti, hogy az alakváltozással szembeni ellenállás a megmunkálandó anyag keménységének növekedésével nő. A vágóél terhelésének növekedése megköveteli a vágóél geometriai alakjának stabil kialakítását. Nagy sebességű forgácsolási körülmények között azonban több súrlódási hő keletkezik a munkadarab felületének szabad területén, ami azt jelenti, hogy csökkenteni kell a szerszám hézagszögét. Ezért a vágóél stabilitásának növelése csak a dőlésszög csökkentésével érhető el. Azokban az esetekben, amikor az anyag nagyon kemény és a szerszám anyaga rideg, ez akár negatív szögeket is eredményezhet.
A pontosan illeszkedő sugár a vágóél csúcsán van köszörülve, hogy elkerülje a vörös forró állapot elérését vagy a vágóél helyi törését, amikor hirtelen felmelegszik.
Ha a megmunkálandó munkadarab alakjához nagy pontosság szükséges, akkor az alkalmazott precíziós megmunkáló szerszám gömbsugara közvetlen hatással van a megmunkálandó munkadarab alakpontosságára. Ezért alapfeltételként nagyon fontos, hogy a nagyon precíziós alkatrészek precíziós megmunkálási folyamatában nagyon szigorú sugártűréssel rendelkező (mikrométeres tartományon belüli) szerszámokat használjunk.
2. Anyagok és bevonatok
A szerszám anyagának keményebbnek kell lennie, mint a megmunkálandó anyag. Minél nagyobb a keménységkülönbség a munkadarab anyaga és a szerszám anyaga között, annál kisebb a szerszámkopás, és annál hosszabb a szerszám élettartama. Mivel a helyi hőmérséklet nagyon magas, gondoskodni kell arról is, hogy a szerszám anyaga antioxidáns tulajdonságokkal rendelkezzen.
A nagy hőterhelés-ingadozások és a szerszámanyagok oxidációs ellenállásának követelménye végső soron a finomszemcsés volfrám-karbid szerszámtestek bevonását teszik szükségessé.
A már kipróbált és tesztelt bevonatrendszerek, mint például a TiN, TiCN és TiAlCN, gyorsan elérték határaikat a HSM-feldolgozás terén. Ezért egy többkomponensű bevonatrendszert fejlesztettek ki, amely magas alumínium-nitrid alapú, és más elemekkel, például ittriummal, vanádiummal vagy tantállal kombinálva. Nano rétegszerkezetek, CBN és PKD használatával nagyobb teljesítmény is elérhető.
2, HSM követelmények a szerszámtartókra vonatkozóan
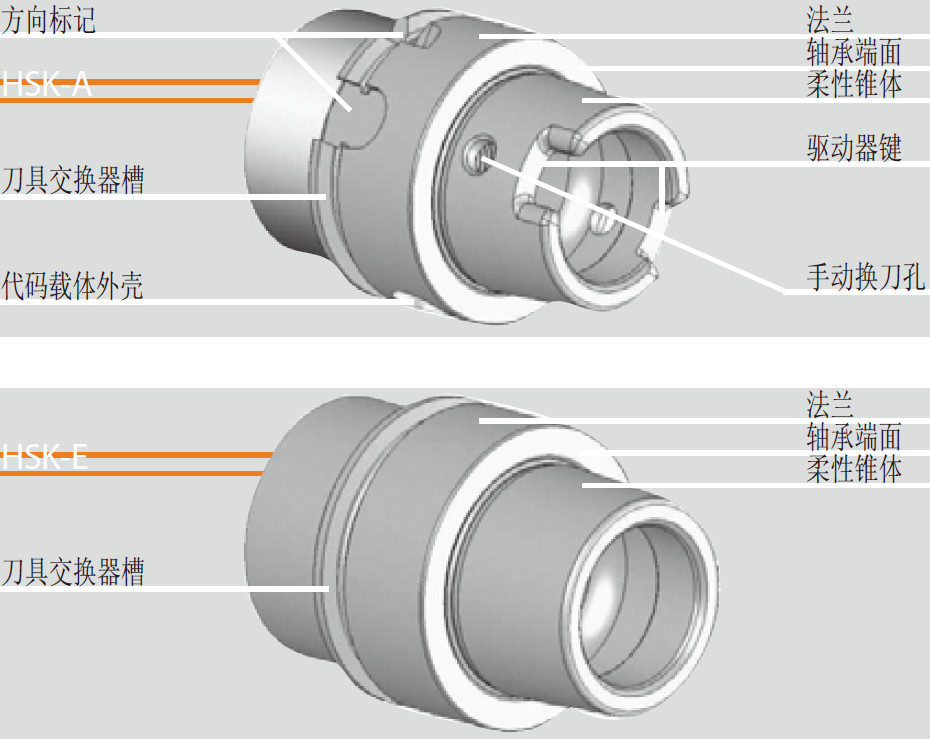
A HSM megmunkálásnál megkövetelt nagy orsófordulatszám miatt a legjobb a HSK-A és HSK-E szerszámbefogó rendszer alkalmazása. A késtartó karima orsófejre szerelésének köszönhetően a késtartó Z irányban tiszta mechanikai alátámasztással rendelkezik, így a nagyobb fordulatszámon megnövekedett centrifugális erő miatt nem húzódik be az orsóba.
Az alapvető hiba a feldolgozás előkészítési szakaszában történhetett, ami lehetetlenné tette a kis rezgések elérését és a biztonságos folyamatszabályozást. A stabil HSM megmunkálás eléréséhez kulcsfontosságú, hogy a szerszámot és a szerszámtartót a követelményeknek megfelelően kiegyensúlyozzuk, és ellenőrizzük koaxialitásukat. Figyelembe kell venni a kiegyensúlyozatlan tömeghez kapcsolódó forgási sebességhatárt is.
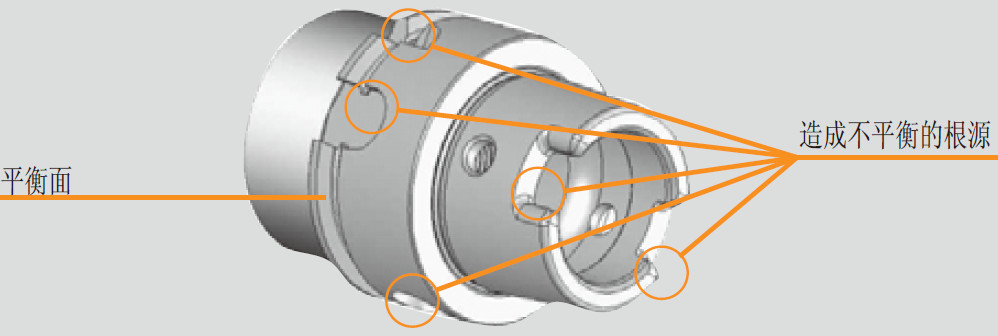
A kiegyensúlyozatlan vagy nem koncentrikus forgó szerszámrendszerek a következőket eredményezik:
1) Nagyon rossz felületi minőség
2) Nagyon alacsony szerszámélettartam
3) Rossz feldolgozási stabilitás és biztonság
4) A maróorsó lehetséges károsodása
A feldolgozás során bekövetkezett hirtelen változások okozta kiegyensúlyozatlanság és az ideális koncentrikusságtól való eltérés jól látható az alábbi sematikus diagramon:
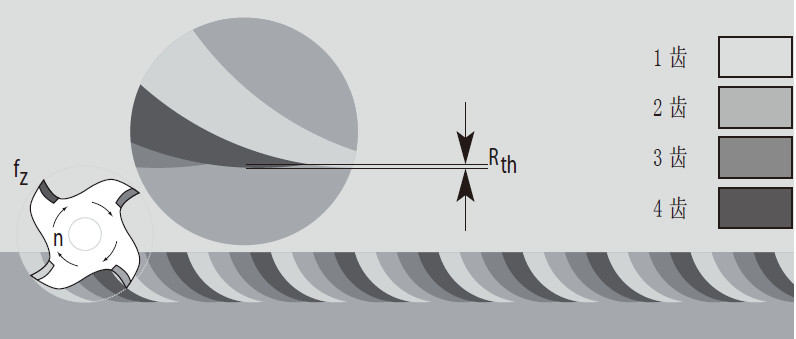
Nincs eltérés a tökéletes koncentrikussághoz képest: kisebb az elméleti érdesség
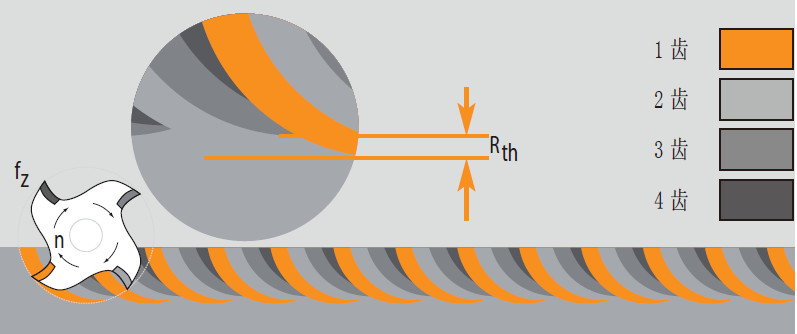
Eltérés a tökéletes koncentricitástól: nagyobb elméleti érdesség
A kiegyensúlyozott tömeg jelentős hatással van a teljes forgórendszer dinamikus teljesítményére.
Az egyensúlyhiány egyenértékű egy excentrikus tárgy forgásával. Ez az excentrikus tárgy centrifugális erőt okozhat, amely a forgási sebesség négyzetes értékével nő. Ez azt jelenti, hogy a 42000 ford./perc fordulatszámú orsón ugyanazon kiegyensúlyozatlanság által okozott centrifugális erő 441-szerese a 2000 ford./perc fordulatszámú orsóénak (212=441). Ezért a szerszámtartó berendezés kiegyensúlyozatlansága a nagysebességű megmunkálásnál különösen nyilvánvaló káros következményekkel jár.
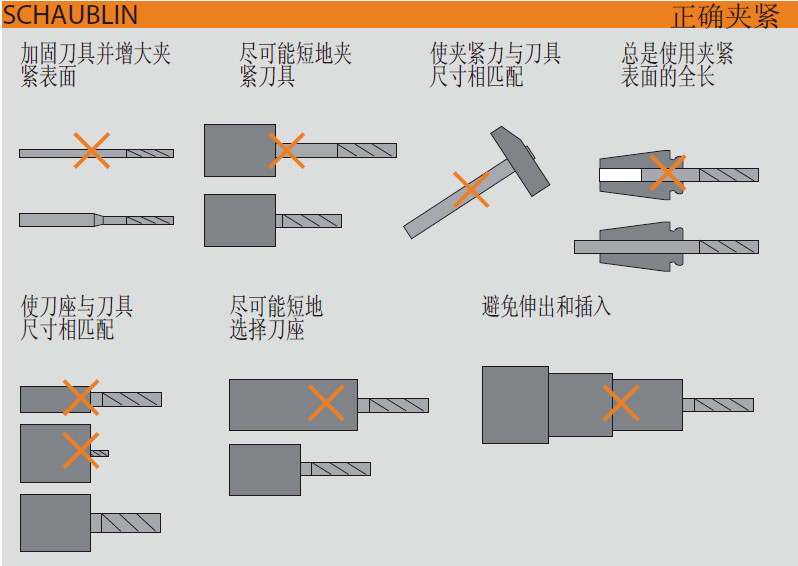
A HSM szerszámbefogási technológiájának alkalmazásával a szerszámtartót a következő elemekkel használhatja:
Tokmány
Csökkentő ízület
Nem ajánlott alternatív rendszereket, például Weldon csatlakozókat használni, mivel nyilvánvaló hibáik vannak a HSM feldolgozásban.
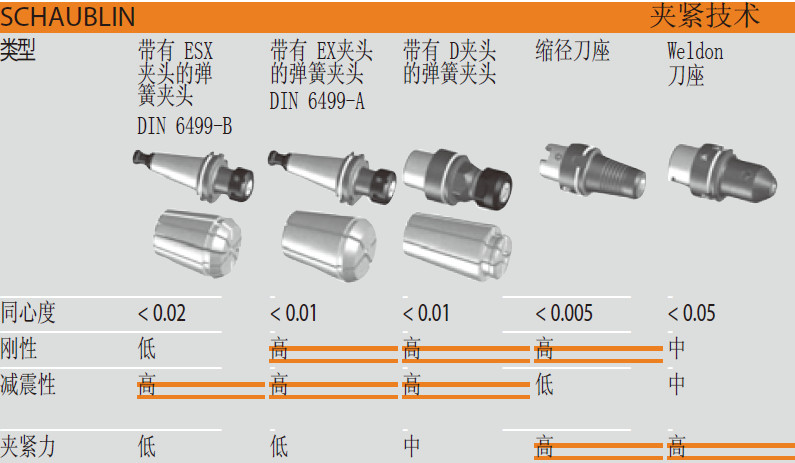
A tokmányos szerszámtartó kiváló csillapítási tulajdonságainak köszönhetően jó eredményeket hozhat a durva megmunkálási folyamatban. Ezért a csökkentett átmérőjű csatlakozással együtt rendkívül nagy merevséget és ismételhetőségi pontosságot érhet el. Ez elengedhetetlen a tökéletes munkadarab felület eléréséhez. A csökkentett átmérőjű kötések használatával nagyon precíz koncentrikusság (kisebb, mint 0,003 mm eltérés) és jelentős nyomatékátvitel érhető el.
Különféle csökkentett átmérőjű szerszámtartók tervezési felépítése: a nyomaték átvitele a befogóberendezés tervezési felépítésétől függ; A tervezési struktúrák nagyon eltérőek lehetnek.