

El kell olvasni! Milyen módszerek vannak a furatok megmunkálására?
A külső körök felületi megmunkálásához képest a furatmegmunkálás feltételei sokkal rosszabbak, a furatok megmunkálása nehezebb, mint a külső körök megmunkálása. Ez azért van, mert:
1) A furat megmunkálásához használt szerszám méretét korlátozza a megmunkálandó furat mérete, ami rossz merevséget és könnyű hajlítási deformációt és vibrációt eredményez;
2) Ha rögzített méretű vágószerszámokat használ a furatok feldolgozásához, a furat mérete gyakran közvetlenül függ a szerszám megfelelő méretétől, és a gyártási hiba és a szerszám kopása közvetlenül befolyásolja a furat megmunkálási pontosságát;
3) A furatok megmunkálásakor a vágási terület a munkadarabon belül van, a forgácseltávolítás és a hőelvezetés feltételei pedig rosszak, ami megnehezíti a megmunkálási pontosság és a felületminőség ellenőrzését.
egy
Fúrás és dörzsárazás
(1) Fúrás
A fúrás az első lyukak megmunkálási folyamata szilárd anyagokon, amelyek fúrási átmérője általában kisebb, mint 80 mm. A fúrásnak két módja van: az egyik a fúrószár elforgatása; Egy másik típus a munkadarab forgatása. A fenti két fúrási módszer által generált hibák nem azonosak. A fúrófej forgatásának fúrási módszerében, amikor a vágóél aszimmetrikus és a fúrószár nem elég merev, a megmunkált furat középvonala ferde vagy nem egyenes, de a nyílás lényegében változatlan marad; A munkadarab forgatásának fúrási módszerében éppen ellenkezőleg, a fúrófej eltérése a nyílás változását okozza, miközben a furat középvonala egyenes marad.
A leggyakrabban használt fúróeszközök a következők: Fried Dough Twist fúró, középfúró, mélylyukfúró stb., amelyek közül a leggyakrabban használt Fried Dough Twist fúró, amelynek átmérője Φ 0.{{1} } mm.
A szerkezeti korlátok miatt a fúrófej hajlítási merevsége és csavarási merevsége egyaránt alacsony, rossz központosítással párosulva, ami alacsony pontosságot eredményez a fúrási feldolgozás során, általában csak az IT13-tól IT11-ig terjedő tartományt éri el; A felületi érdesség is viszonylag magas, Ra általában 50 és 12,5 μM között van; De a fúrás fémeltávolítási sebessége magas, és a vágási hatékonyság magas. A fúrást főként alacsony minőségi követelményeket támasztó furatok megmunkálására használják, mint például csavarlyukak, menetes alsó furatok, olajlyukak stb. A nagy megmunkálási pontosságot és felületminőséget igénylő furatok esetében ezeket dörzsárazás, dörzsárazás, fúrás vagy köszörülés útján kell elérni. a későbbi megmunkálásnál.
(2) Táguló furatok
A furattágítás a már kifúrt, öntött vagy kovácsolt furat tágítófúróval történő továbbfeldolgozása a nyílás kiterjesztése és a furat megmunkálási minőségének javítása érdekében. A furattágítás felhasználható a precíziós megmunkálás előtti előfeldolgozásként, vagy kis igényű furat végső megmunkálásaként. A dörzsár hasonló a Fried Dough Twist fúróhoz, de több foga van, és nincs keresztéle.
A fúráshoz képest a furat kiterjesztése a következő jellemzőkkel rendelkezik:
1) A kiterjesztett fúrás nagy számú fogat (3-8 fogat), jó vezetést és stabil vágást tartalmaz;
2) A dörzsárfúrónak nincs vízszintes éle, és jó vágási feltételekkel rendelkezik;
3) A megmunkálási ráhagyás kicsi, a forgácshorony sekélyebbé tehető, a fúrómag vastagabbá tehető, és a szerszámtest jobb szilárdsággal és merevséggel rendelkezik. A furattágítási megmunkálás pontossága általában IT11~IT10 szint, az Ra felületi érdesség pedig 12,5~6,3 μM. A tágító furatokat általában kisebb átmérőjű furatok megmunkálására használják. Nagyobb átmérőjű (D 30 mm-nél nagyobb vagy egyenlő) lyukak fúrásakor általánosan elterjedt egy kis fúróval előfúrni (amelynek átmérője a nyílás 0.5-0,7-szerese), majd megfelelő méretű dörzsárat a lyuk megnagyobbításához. Ez javíthatja a furat megmunkálási minőségét és gyártási hatékonyságát.
Amellett, hogy hengeres furatokat is meg lehet dolgozni, különféle speciális formájú furatfúrókkal (más néven pontszerű homlokzattal) megmunkálhatók a különböző süllyesztett ülékfuratok és lapos végfelületek. A spot homlokzat elülső vége gyakran egy vezetőoszloppal van ellátva, amelyet egy megmunkált furat vezet.
kettő
Dörzsáros lyukak
A dörzsárazás a furatok egyik precíziós megmunkálási módja, amelyet széles körben használnak a gyártásban. Kisebb furatok esetén a dörzsárazás gazdaságosabb és praktikusabb megmunkálási módszer a belső körköszörüléshez és a precíziós fúráshoz képest.
(1) Dörzsár
A dörzsárakat általában két típusra osztják: kézi dörzsárakra és gépi dörzsárakra. A kézi dörzsár fogantyúja egyenes nyél, hosszabb munkarésszel és jobb irányító hatással. A kézi dörzsárnak két szerkezete van: beépített és állítható külső átmérő. Kétféle gépi dörzsár létezik: a fogantyús és a hüvelyes. A dörzsárakkal nemcsak kör alakú lyukakat lehet megmunkálni, hanem kúpos dörzsárral is kúpos furatokat lehet megmunkálni.
(2) Dörzsárazási folyamat és alkalmazása
A dörzsárazási ráhagyás jelentős hatással van a dörzsárazás minőségére. Ha a ráhagyás túl nagy, akkor a dörzsára terhelése nagy lesz, és a vágóél gyorsan eltompul, ami megnehezíti a sima megmunkálási felület elérését és biztosítja a mérettűréseket; A margó túl kicsi ahhoz, hogy eltávolítsa az előző eljárás során hagyott késnyomokat, ami természetesen nincs hatással a furatfeldolgozás minőségére. Az általános durva zsanér ráhagyás {{0}}.35-0,15 mm, a finom zsanér ráhagyás pedig 0.15-0,05 mm.
A forgácslerakódások kialakulásának elkerülése érdekében a dörzsárazást általában alacsonyabb forgácsolási sebességgel végzik (ha acél és öntöttvas megmunkálására gyorsacél dörzsárat használnak, v.<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Dörzsárazáskor megfelelő vágófolyadékot kell használni a hűtéshez, kenéshez és tisztításhoz, hogy megakadályozzuk a forgácslerakódások kialakulását és a forgácsok időben történő eltávolítását. A köszörüléshez és fúráshoz képest a dörzsárazás nagyobb termelékenységgel rendelkezik, és könnyebben biztosítható a furat pontossága; A dörzsárazás azonban nem tudja kijavítani a furattengely helyzeti hibáját, és a furat pozícionálási pontosságát az előző eljárással kell biztosítani. A dörzsárazás nem alkalmas lépcsős furatok és zsákfuratok feldolgozására.
A csuklópánt furatméretének pontossága általában IT9 és IT7 közötti, az Ra felületi érdesség pedig általában 3,2 és 0,8 μ M között van. Közepes méretű és nagy pontosságú furatok esetén (például IT7 szintű precíziós furatok) fúrás bővülő csuklós eljárás egy tipikus megmunkálási séma, amelyet általában a gyártásban használnak.
három
Fúró lyukak
A fúrás egy olyan megmunkálási módszer, amely vágószerszámokat használ az előre gyártott furatok nagyítására. A fúrási munka fúrógépen és esztergagépen is elvégezhető.
(1) Fúrási módszer
Három különböző feldolgozási módszer létezik a furatok fúrására.
1) A munkadarab forgatása és a szerszám előtolása eszterga fúrófurataiban többnyire ehhez a fúrási módhoz tartozik. A folyamat jellemzői a következők: a megmunkált furat tengelye összhangban van a munkadarab forgástengelyével, a furat kereksége elsősorban a szerszámgép orsójának forgási pontosságától függ, és a furat tengelyirányú geometriai alakhibája elsősorban a szerszám előtolási irányának helyzeti pontossága a munkadarab forgástengelyéhez viszonyítva. Ez a fúrási módszer olyan furatok megmunkálására alkalmas, amelyek külső felületén koaxiális követelmények vannak.
2) A szerszám forog, és a munkadarab előtolásban mozog. A fúrógép orsója forgatja a fúrószerszámot, és a munkaasztal mozgatja a munkadarabot az előtolásban.
3) A szerszám forog és előtolást hajt végre ezzel a fúrási módszerrel. Változik a fúrórúd túlnyúlási hossza, és változik a fúrórúd erődeformációja is. Az orsódoboz közelében lévő nyílás nagyobb, míg az orsódoboztól távoli nyílás kisebb, így kúpos lyukat képez. Ezenkívül a fúrórúd túlnyúlási hosszának növekedésével az orsó saját súlya által okozott hajlítási deformációja is növekszik, és a megmunkált furat tengelye ennek megfelelő hajlítást eredményez. Ez a fúrási módszer csak rövidebb furatok megmunkálására alkalmas.
(2) Gyémánt fúrás
Az általános fúráshoz képest a gyémántfúrás jellemzői a kis visszavágási mennyiség, a kis előtolás, a nagy forgácsolási sebesség, valamint nagy megmunkálási pontosság (IT{{0}}IT6) és nagyon sima felület (Ra) érhető el. értéke 0.4-0.05) μ m) . A gyémántfúrást eredetileg gyémántfúró marókkal dolgozták fel, de ma már általában keményötvözet, CBN és mesterséges gyémánt vágószerszámokkal dolgozzák fel. Főleg színesfém munkadarabok feldolgozására használják, öntöttvas és acél alkatrészek megmunkálására is használható.
A gyémántfúráshoz gyakran használt forgácsolási paraméterek:
A visszavágási mennyiség előfúrása 0.2-0,6 mm,
A végső furat 0,1 mm;
Az előtolási sebesség {{0}},01–0,14 mm/r;
Az öntöttvas megmunkálásának vágási sebessége 100-250m/perc,
Az acél megmunkálásakor 150-300 m/perc,
Színesfémek feldolgozásakor a sebesség 300-2000m/perc.
Annak érdekében, hogy a gyémántfúrás magas megmunkálási pontosságot és felületi minőséget érhessen el, az alkalmazott szerszámgépnek (gyémántfúrógépnek) nagy geometriai pontossággal és merevséggel kell rendelkeznie. A szerszámgép orsótartója általában precíziós szögérintkező golyóscsapágyakat vagy hidrosztatikus csúszócsapágyakat használ, és a nagy sebességű forgó alkatrészeket pontosan ki kell egyensúlyozni; Ezenkívül az adagolómechanizmus mozgásának nagyon simának kell lennie, hogy a munkaasztal egyenletes, alacsony sebességű adagolási mozgást végezhessen.
A gyémántfúrás jó megmunkálási minőséggel és magas gyártási hatékonysággal rendelkezik, és széles körben használják a precíziós furatok végső megmunkálásához nagyüzemi gyártásban, mint például a motor hengerfuratai, a dugattyúcsapok furatai és a szerszámgépek orsódobozain lévő orsólyukak. Megjegyzendő azonban, hogy ha gyémántfúrást használunk fekete fémtermékek megmunkálásához, csak keményötvözetből és CBN-ből készült fúrószerszámok használhatók, gyémántból készült fúróvágók pedig nem használhatók, mivel a gyémánt és vas csoport szénatomjai közötti affinitás az elemek magasak, és a szerszám élettartama alacsony.
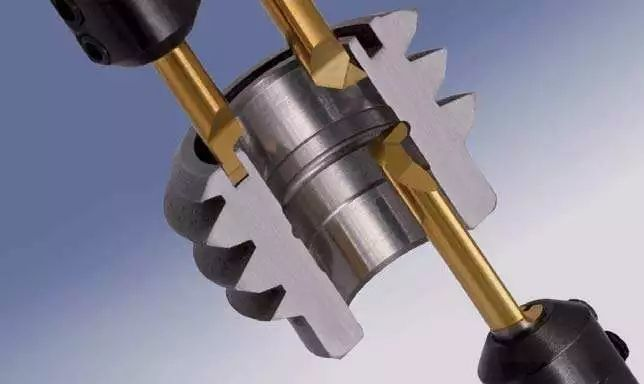
(3) Fúróvágó
A fúróvágók egyélű fúróvágókra és kétélű fúróvágókra oszthatók.
(4) A fúrás folyamatjellemzői és alkalmazási köre
Összehasonlítva a fúrási kiterjesztett csuklópánt eljárással, a fúrófurat nyílásméretét nem korlátozza a szerszám mérete, és a fúrólyuk erős hibajavító képességgel rendelkezik. Korrigálni tudja az eredeti furat tengelyének eltérési hibáját többszörös szerszámmeneten keresztül, és meg tudja őrizni a nagy pozicionálási pontosságot a furat és a pozicionáló felület között.
Az eszterga külső köréhez képest a szerszámrúd-rendszer rossz merevsége és nagy deformációja miatt a hőelvezetési és forgácseltávolítási feltételek nem jók, és a munkadarab és a szerszám termikus deformációja viszonylag nagy. A fúrófurat megmunkálási minősége és gyártási hatékonysága nem olyan magas, mint az eszterga külső körének.
A fenti elemzés alapján megállapítható, hogy a fúrás széles megmunkálási skálával rendelkezik, és különböző méretű és pontosságú furatokat tud megmunkálni. Nagyobb nyílású furatoknál és furatrendszereknél, amelyeknél nagyobb a méret és a helymeghatározás pontossága, a fúrás szinte az egyetlen feldolgozási módszer. A furatok megmunkálási pontossága IT9 és IT7 szint között van. A fúrás fúrógépeken, esztergagépeken, marógépeken és egyéb szerszámgépeken végezhető, a rugalmasság és a rugalmasság előnyeivel, és széles körben használják a gyártásban. A tömeggyártásban gyakran használnak fúrószerszámokat a fúrás hatékonyságának javítására.
négy
Hónolás
(1) Hónolás elve és hónolófej
A hónolás a lyukak polírozásának módja csiszolószalaggal (olajkővel) ellátott hónolófej segítségével. Hónolás közben a munkadarab álló helyzetben marad, és a hónolófejet a szerszámgép orsója hajtja, hogy forogjon, és oda-vissza mozgást végezzen. A hónolási feldolgozásnál a csiszolószalag meghatározott nyomással hat a munkadarab felületére, rendkívül vékony anyagréteget vág le a munkadarab felületéről, vágási pályája pedig kereszthálós mintázatú. Annak biztosítására, hogy a homokozó csiszolórészecskék mozgási pályája ne ismétlődjön meg, a hónolófej forgómozgásának percenkénti fordulatszámának meg kell egyeznie a hónolófej percenkénti oda-vissza löketeinek számával.
A hónolási pálya keresztszögképe a hónolófej oda-vissza mozgási sebességének és kerületi sebességének képéhez kapcsolódik. A képszög mérete befolyásolja a megmunkálási minőséget és a hónolás hatékonyságát. Általában a kép durva és finomhónolás esetén fokként készül. A törött csiszolószemcsék és forgácsok kiürülésének megkönnyítése, a vágási hőmérséklet csökkentése és a megmunkálási minőség javítása érdekében elegendő vágófolyadékot kell használni a hónolás során.
A lyukfalak egyenletes megmunkálása érdekében a homokozó rúd útjának meg kell haladnia egy bizonyos távolságot a furat mindkét végén. Az egyenletes hónolási ráhagyás biztosítása és az orsó forgási hibájának a megmunkálási pontosságra gyakorolt hatásának csökkentése érdekében többnyire úszókötéseket alkalmaznak a hónolófej és a szerszámgép orsója között.
A hónolófej csiszolószalag sugárirányú tágulási és összehúzódási beállításához különféle szerkezeti formák léteznek, beleértve a kézi, pneumatikus és hidraulikus.
(2) A hónolás folyamatjellemzői és alkalmazási köre
1) A hónolás nagy méret- és alakpontosságot érhet el, IT7-től IT6-ig terjedő megmunkálási pontossággal. A furat gömbölyűségi és hengerességi hibái egy bizonyos tartományon belül szabályozhatók, de a hónolás nem javíthatja a megmunkált furat helyzeti pontosságát.
2) Hónozással jó felületi minőség érhető el, Ra felületi érdesség 0,2~0,25 μm. A felületi fémen lévő metamorf hibaréteg mélysége rendkívül kicsi, 2,5 és 25 μM között mozog.
3) A köszörülési sebességhez képest, bár a hónolófej kerületi sebessége nem nagy (VC=16-60m/min), a homokcsík és a munkadarab közötti nagy érintkezési felület miatt az oda-vissza mozgási sebesség viszonylag kisebb. magas (VA=8-20m/min), így a hónolás még mindig nagyobb termelékenységet mutat.
A hónolást széles körben használják nagyüzemi gyártásban a motorhenger furataiban lévő precíziós furatok megmunkálására és a különböző hidraulikus berendezésekre. A nyílástartomány általában vagy nagyobb, és a mély furatok 10-nél nagyobb hossz/átmérő arányú megmunkálhatók. A hónolás azonban nem alkalmas nagy plaszticitású színesfém-munkadarabok furatainak megmunkálására, sem kulcshornyú furatok megmunkálására, bordás furatok stb.
öt
Lyukak húzása
(1) Áttörés és áttörés
A furatok kihúzása egy nagy termelékenységű precíziós megmunkálási módszer, amelyet egy speciálisan kialakított vágógépen végeznek. Kétféle vágógép létezik: vízszintes és függőleges, a legelterjedtebbek a vízszintes vágógépek.
Préselés közben a vágószerszám csak kis sebességű lineáris mozgást (főmozgást) végez. A fogak száma, amelyeken a vágószerszámnak egyidejűleg dolgoznia kell, általában nem lehet kevesebb 3-nál, különben a vágószerszám nem fog simán működni, és körkörös hullámokat okozhat a munkadarab felületén. Annak érdekében, hogy elkerüljük a túlzott vágási erőt, amely a lyukasztó eltörését okozhatja, a munkaszerszámon lévő fogak száma általában nem haladhatja meg a 6-8-ot a kivágás során.
Három különböző vágási módszer létezik a lyukasztáshoz, amelyek leírása a következő:
1) A réteges előtolás jellemzője, hogy a préselés szekvenciálisan, rétegenként vágja le a munkadarab megmunkálási ráhagyását. A forgácstörés megkönnyítése érdekében a vágófogakon egymásba illeszkedő forgácsleválasztó hornyok vannak. A réteges vágási módszer szerint megtervezett bélyegzőt normál búvónak nevezzük.
2) A tömbesztergálás jellemzője, hogy a megmunkált felületen minden fémréteget levág egy fogsor (amelyek általában minden csoportban 2-3 fogból állnak), amelyek alapvetően azonos méretűek, de egymásba vannak kapcsolva. . Mindegyik penge csak egy fémréteg egy részét távolítja el. A tömbvágási módszer szerint megtervezett bélyegzőt kerekes vágóprofilnak nevezzük.
3) Az átfogó préselési módszer egyesíti a réteges és tömbös préselés előnyeit. A durva vágó rész tömbös, míg a finom vágó rész réteges lyukasztást alkalmaz. Ezzel nem csak a bross hosszát lehet lerövidíteni, javítani a termelékenységet, hanem jobb felületi minőséget is elérni. Az átfogó vágási módszer szerint megtervezett rekeszt átfogó vágásnak nevezzük.
(2) A húzólyukak eljárási jellemzői és alkalmazási köre
1) A présvágó egy többélű szerszám, amely egy vágási löket alatt képes szekvenciálisan elvégezni a durva megmunkálást, a precíziós megmunkálást és a furatok befejezését, ami magas gyártási hatékonyságot eredményez.
2) A lyukhúzás pontossága elsősorban a nyílás pontosságától függ. Normál körülmények között a lyukhúzás pontossága elérheti az IT9 ~ IT7 értéket, és az Ra felületi érdesség elérheti a 6,3 ~ 1,6 μM értéket.
3) A lyukak húzásakor a munkadarabot maga a megmunkált furat pozícionálja (a vágószerszám vezető része a munkadarab pozicionáló eleme), és nehéz biztosítani a furat és a többi felület közötti kölcsönös helyzet pontosságát. lyukak kihúzásakor; A belső és külső felületeken koaxiális követelményeket támasztó forgó alkatrészek megmunkálásához gyakran először furatokat kell kihúzni, majd a furatokat pozicionálási referenciaként kell használni más felületek megmunkálásához.
4) A broaches nem csak kör alakú lyukakat dolgozhat meg, hanem lyukakat és spline lyukakat is kialakíthat.
5) A broaches bonyolult formájú és drága áras fix méretű vágószerszámok, amelyek nem alkalmasak nagy lyukak megmunkálására.
A húzólyukakat általában a tömeggyártásban használják Ф átmenő nyílások feldolgozására kis és közepes méretű alkatrészeken, amelyek átmérője 10-80 mm, és a furatmélység nem haladja meg a nyílás ötszörösét.


