

Tudsz az unalomról?
egy
Az unalmas definíciója
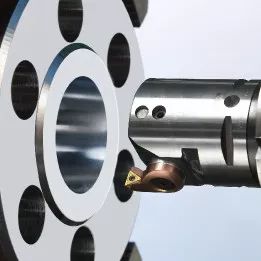
Fúrás: Olyan forgácsolási folyamat, amelyben a munkadarab megmunkálási felületéről egy fémréteget vágnak le a berendezésen lévő fúró maró és a munkadarab közötti relatív mozgás révén, ami bizonyos megmunkálási pontosságot és a megmunkálási felület felületi érdességét eredményezi.
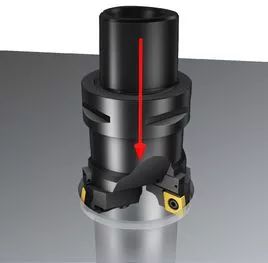
Különbség: Más furatmegmunkálási technikákkal összehasonlítva a furatokat nem korlátozza a szerszám mérete; És a fúrólyuk erős hibajavító képességgel rendelkezik, amely képes kijavítani az eredeti durva furat tengelyének hibáját többszörös szerszámmeneten keresztül, és megőrzi a nagy pozicionálási pontosságot a furat és a pozicionálási referencia között.
kettő
A fúróvágó típusai
1. típus
Penge besorolás: egyélű fúró/kétélű fúróvágó/többélű fúróvágó
Feldolgozási osztályozás: átmenő furatfúró / zsákfurat vágó / lépcsőfúró vágó / szakaszos kifúró vágó
Szerkezeti besorolás: integrált/összeszerelt/moduláris
2. típus
Egykéses fúróvágó: beépített fúróvágó/hegesztőfúró vágó/bilincsfúró vágó/indexálható fúróvágó
Kétélű fúróvágó: rögzített kétélű fúróvágó/lebegő kétélű fúróvágó
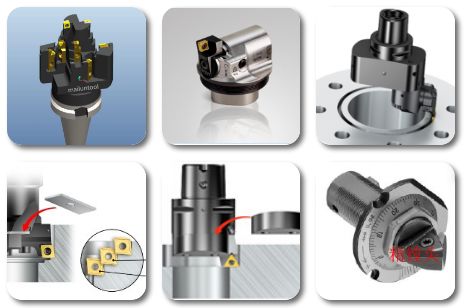
Bővítse ki a fúróvágót Modul-fúró-vágó Horonyfúró-vágó
❹ Létras fúró ❺ Egyélű fúró ❻ Integrált fúróvágó
három
Unalmas alkalmazása
Amikor problémákba ütközünk, először ezeket a szempontokat vehetjük figyelembe
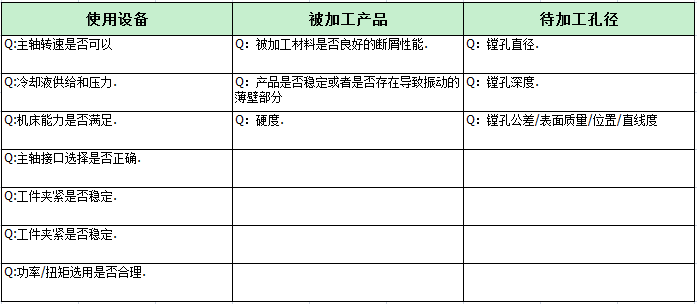
Durva unalmas alkalmazás
1. Vaklyuk feldolgozás
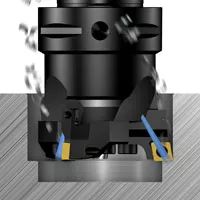
A zsákfuratok megmunkálásakor a megfelelő forgácseltávolítás biztosítása kulcsfontosságú
A megfelelő forgácsolási paraméterek szükségesek a megfelelő forgácsforma eléréséhez
Győződjön meg arról/ellenőrizze, hogy a forgácsok nem akadályozzák vagy koptatják a pengéket
A hűtőfolyadék nyomásának és a vágófolyadék áramlásának elegendőnek kell lennie a forgács kiürítéséhez
A függőleges szerszámgépek nagyobb követelményeket támasztanak a hatékony forgácseltávolításra, mint a vízszintes szerszámgépek
2.断续切削
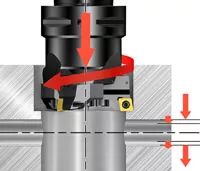
Szakaszos vágás (például keresztfuratok) végrehajtásakor magas követelményeket támasztanak a fűrészlap vágási körülményeivel szemben.
Válasszon nagyobb szilárdságú anyagokat
Stabil munkakörülmények között a feldolgozás biztonságának javítása érdekében válasszon erős, négyzet alakú negatív elülső saroklapátokat.
Több megszakítás esetén csökkentse a vágási paramétereket
3.夹砂铸铁
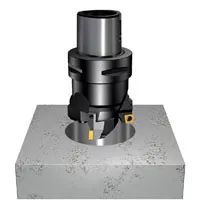
Az öntvényekbe kerülő homok növelheti a pengekopást.
Válasszon nagyobb szilárdságú anyagokat
Csökkentse a vágási paramétereket
A feldolgozás biztonságának javítása és a kopás minimalizálása érdekében válasszon erős, négyzet alakú negatív gereblye alapformájú pengéket
PS: A homokzárvány az öntvényen lévő homokzárványokra utal
4.气烧孔
A gázégető furat helyi területe megkeményedhet, ami növeli a penge kopását
Válasszon nagyobb szilárdságú anyagokat
Csökkentse a vágási paramétereket
A feldolgozás biztonságának javítása és a kopás minimalizálása érdekében válasszon erős, négyzet alakú negatív gereblye alapformájú pengéket
Precíziós fúró alkalmazás
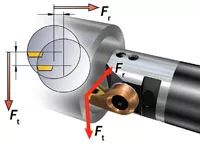
1. Vágóerő
A vágóerő hatása a termékre
Amikor a szerszám vágási állapotban van, a forgácsolóerő érintőleges és sugárirányú összetevői megpróbálják a szerszámot a munkadarabtól való eltérésre előidézni. A tangenciális komponens megpróbálja lefelé és a középvonaltól távolodni a szerszámot. Ily módon a szerszám hézagszöge csökken
Bármilyen sugárirányú deformáció a vágási mélység és a forgácsvastagság csökkenését jelenti, ami vibrációs hajlamhoz vezet
2. Egyensúlyi erő
Az egyensúlyi erő hatása a megmunkálásra
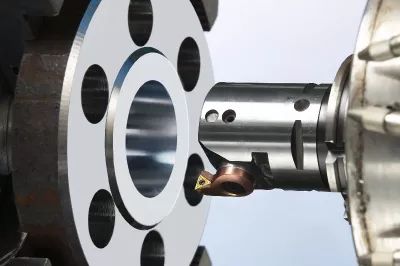
Az aszimmetrikus szerszámok vagy a nagy löketek okozta kiegyensúlyozatlanság a fúrószerszámra ható erőt hoz létre.
A legtöbb alkalmazásban a kiegyensúlyozatlanság által keltett erők elhanyagolhatóak a forgácsolóerőkhöz képest.
Nagy sebességnél az egyensúlyhiány vibrációt okozhat, és befolyásolhatja a furatok megmunkálási minőségét
Megjegyzés: Az alábbiakban összefoglaljuk a helyszínen feldolgozott képeket, amelyekből mindenki tanulhat
négy
Unalmas eset
4.1 A penge kopása
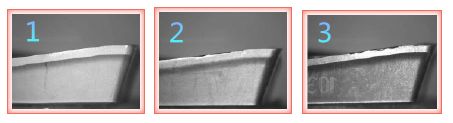
Fúrásos megmunkálásnál a szerszám folyamatos forgácsolása kopáshoz és károsodáshoz vezethet, ami csökkenti a furatmegmunkálás méretpontosságát és növeli a felületi érdesség értékét; Ugyanakkor a finomhangoló előtoló egység kalibrálásában vannak rendellenességek, amelyek olyan beállítási hibákat eredményeznek, amelyek eltéréseket okoznak a megmunkálási nyílásban, és akár termékminőségi balesetekhez is vezethetnek.
4.2 Felületi minőség
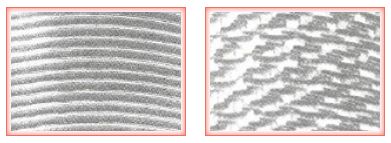
A megmunkált felületen a halpikkely vagy a fonalszerű barázdák kialakulása gyakori felületminőségi jelenség
Bal oldali kép: Főleg az előtolás és a fúrási sebesség közötti eltérés miatt fúrás közben
Jobb oldali kép: Főleg a merev vibráció és a szerszámkopás okozza a fúrási megmunkálás során
K: Hogyan kell használni az orsó pozicionálását fúrószerszám megmunkálása során?
V: ① A mérőórás mérőeszköz használatának módja a helyes pozíció megtalálásához először egy mérőórás központosító eszközt vagy pozicionáló orsót használ a munkadarabon lévő referenciafurat koordinátáinak meghatározásához, majd a referenciafurat koordinátái alapján. , határozza meg az orsó koordinátahelyzetét. Jellemzői a nagy pontosság és a kényelmes működés.
② Az ellenőrző rudak beállításához és pozicionálásához való használatának jellemzője az alacsony pontosság és időigényes. De ez a pozicionálási módszer közvetlenül meg tudja találni a koordináta pozíciót a fúrógép orsója és a kezdőfurat között.
③ A furatok illesztési és helymeghatározási interfészének jellemzője, hogy különálló doboz furatrendszerek fúrására használható. Hátránya, hogy hosszabb a segítségnyújtási idő.
④ A sablonok keresésére és helymeghatározására való használatának jellemzője, hogy a sablon szerkezete egyszerű, és nem igényel bonyolult módosításokat. De a sablon hajlamos a deformációra, és ha a munkadarabnak több különböző furatrendszert kell feldolgoznia különböző felületeken, több sablonra van szükség, ami alacsonyabb igazítási és pozicionálási pontosságot eredményez.


