

Az intelligens gyártósorok részletes magyarázata
Az automata gyártósorokat fokozatosan fejlesztik összeszerelősorok alapján. Ezek egy gyártási rendszer, amely a CNC szerszámgépek és segédberendezések egy csoportját köti össze a folyamat sorrendjének megfelelően a munkadarab szállítórendszeren és vezérlőrendszeren keresztül, és automatikusan befejezi a termék gyártási folyamatát vagy annak egy részét. A teljes automatizált gyártósoron fajlagos összetétele összesen 13 alkatrészből áll, főként különböző funkcionális telephelyeket, különböző funkcionális modulokat, szenzorokat, mágnesszelepeket, valamint import és export interfészt tartalmaz. Ezek közül a funkcionális telephelyek főként anyagállomásokat, feldolgozó állomásokat, összeszerelő és kezelő állomásokat, valamint késztermék-válogató állomásokat foglalnak magukban; A különböző modulok között összesen 5 típus található, nevezetesen frekvenciaváltó modul, teljesítménymodul, PLC modul és gombmodul, valamint motoros meghajtó modul. Ezen alkatrészek integrálása alapján az automatizált gyártósorok nemcsak a be- és kirakodást és a feldolgozást tudják megvalósítani, hanem a teljes összeszerelést, válogatást és a kapcsolódó tartalom továbbítását is.
Egygépes termékként az intelligens esztergagépek és esztergaközpontok megfelelnek az általános kis és egyszerű alkatrészek gyártásának és gyártásának. Az ipari termelési módok automatizálásra és rugalmasságra való átalakításával és korszerűsítésével azonban a hagyományos összeszerelősor-műveletek már nem tudnak megfelelni a nagy pontosság, a nagy hatékonyság és a nagy rugalmasság meglévő gyártási követelményeinek. Ezért intelligens robotokon, intelligens esztergagépeken és intelligens esztergaközpontokon alapuló intelligens eszterga gyártósorok fejlődtek ki, ez lesz a gyártásautomatizálás fő fejlesztési iránya. Az intelligens eszterga gyártósor olyan berendezéseket foglal magában, mint a gyártósor vezérlése, minőségellenőrzés, kezelő robotok, megmunkáló gépek, logisztikai szállítósorok, termelésirányítás és késztermékek raktározása. Mindegyik berendezés fontos eleme az intelligens eszterga gyártósornak. A további rendszerintegráció révén több intelligens gyártósor képes lesz digitális műhelyek és digitális gyárak kialakítására, amivel a teljes gyár automatizálását és intelligenciáját érik el.
1 Intelligens gyártósorok általános elrendezése
Az 1. ábra egy tipikus intelligens eszterga gyártósort mutat be, amely főként az alkatrészek vegyes automatikus feldolgozását és gyártását végzi a nyerstől a késztermékig. Az eszterga gyártósor egy gyártósor vezérlőrendszerből, egy online érzékelő egységből, egy ipari robot egységből, egy megmunkáló gépegységből, egy alapanyag tároló egységből, egy késztermék tároló egységből és egy RGV autó logisztikai egységből áll. A feldolgozó berendezés a Shaanxi Baoji Machine Tool Group Co., Ltd. által gyártott CK sorozatú intelligens szerszámgépet alkalmazza, amely Baoji B80 intelligens CNC rendszerrel van felszerelve.

1. ábra Intelligens esztergáló gyártósor [1]
1) Fő vezérlőrendszer és érzékelő egység
A 2. ábra a Shaanxi Baoji Machine Tool Group Co., Ltd. által tervezett tipikus vezérlőrendszert mutatja, amely beltéri és helyszíni terminálokból áll. A beltéri terminál több kijelzővel és adatbázissal van felszerelve, amelyek a teljes gyártóműhelyről továbbított gyártási és gyártási big data fogadásáért felelősek. A kijelzők különféle állapotok megjelenítésére szolgálnak a felhasználói műhely területén, beleértve a berendezés működési állapotát, az alkatrészfeldolgozás állapotát, a logisztikai helyzetet, a személyzet állapotát és a környezeti információkat, például a hőmérsékletet és a páratartalmat a felhasználói műhely területén. A felsővezetők könnyen hozzáférhetnek a beltéri terminálhoz Vizuálisan és egyértelműen láthatják a különböző helyszíni körülményeket. A felhasználó gyártóműhelyében helyszíni terminálok vannak felszerelve a teljes gyártósor helyszíni működésének vezérlésére, a berendezések alapadatainak gyűjtésének, elemzésének, helyi és távoli kezelésének, dinamikus információ-vizualizációs és egyéb műveletek elvégzésére. A helyszíni terminál kijelzővel van felszerelve, amelyen jól láthatóan és kényelmesen megtekinthető a felhasználó műhelyének különböző állapotai, beleértve a berendezésfigyelést, a gyártási statisztikákat, a hibastatisztikát, a berendezés elosztását, a riasztáselemzést, a folyamat tudásbázist stb. A helyszíni terminál termelésirányítási irányítópultokat adhat hozzá, feldolgozó programokat tölthet fel és tölthet le, a kártyák lehúzásával azonosíthatja a személyzetet, valamint haladásstatisztikát és a termelési feladatok elemzését végezheti el. Különféle hozzáférési módokon, például vezetékes, Wi-Fi, 2G/3G/4G/5G stb. gyűjthet és továbbíthat helyszíni adatokat. Az összegyűjtött gyártási big data az interneten keresztül továbbítható a felhasználó beltéri termináljának SQLServer adatbázisába. , Adatok interakciója beltéri terminálokkal terminálszámítógépeken keresztül.
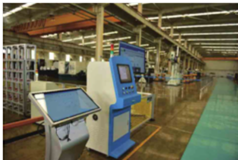
2. ábra Általános vezérlőrendszer [2]
A 3. ábra egy tipikus online észlelési egységet mutat, amely ipari robotokból, vég-effektorokból és többforrású érzékelőkből áll. Miután a logisztikai rendszer a késztermékeket a kijelölt helyre szállítja, az ipari robot a teljes érzékelő egységet a kijelölt munkaállomásra mozgatja, és vizuális kamerával fényképez, felismeri és megkeresi a vizsgálandó alkatrészeket. Az ipari robot ismét beállítja helyzetét, hogy a teljes érzékelőegységet a vizsgálandó alkatrészhez igazítsa.
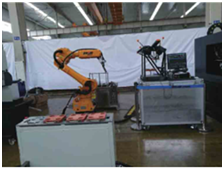
3. ábra Online észlelési egység
A felismerés és a pozicionálás befejezése után a végberendezés felelős a vizsgálandó alkatrészek megfogásáért. Az alkatrészeket egy ipari roboton keresztül helyezik át a tesztplatformon a kijelölt helyre. A vizsgálandó részek pontossági mutatóit, például a rekesznyílást, a mélységet, a görbületet, az érdességeket és a laposságot online, a tesztelési platformon előre felszerelt többforrású érzékelők észlelik. Intelligens algoritmusok is használhatók az alkatrészek automatikus mérésére és osztályozására, különböző típusú alkatrészek átvitelére a különböző logisztikai vonalakra és az automatikus alkatrészosztályozási műveletek elvégzésére. Az észlelési egység az interneten keresztül visszaküldheti az észlelési eredményeket a fő vezérlőrendszernek, a kezelő pedig közvetlenül megtekintheti az alkatrészek észlelési eredményeit a terminál számítógépén és a beltéri vagy helyszíni fő vezérlőrendszer kijelzőjén keresztül. Ha megfelel az észlelési követelményeknek, közvetlenül továbbléphet a következő munkaállomási műveletre. Ha nem felel meg a követelményeknek, nem megfelelőségi emlékeztető jelenik meg a kijelzőn, és az üzemeltető az alkatrészek nem megfelelőségének mértéke alapján hoz ítéletet és döntést. Az észlelés befejezése után a végeffektor megragadja az észlelt részeket, az ipari robot pedig az észlelt részeket továbbítja a logisztikai rendszernek, amely aztán a következő munkaállomásra szállítja feldolgozásra.
2) Ipari robotok és esztergagépegységek
A Shaanxi Baoji Machine Tool Group Co., Ltd. által tervezett és gyártott feldolgozó modul a 4. ábrán látható, amely két részből áll: ipari robotokból és esztergagépekből. Közülük az ipari robotok felelősek a megmunkálandó alkatrészek mozgatásáért, megfogásáért, az esztergagépek pedig intelligens gépek, amelyek nagy pontosságot és feldolgozási hatékonyságot tudnak biztosítani.
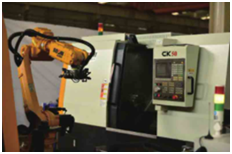
4. ábra Feldolgozó modul
Miután a logisztikai elosztórendszer a nyers vagy félkész alkatrészeket a kijelölt munkaállomásra szállítja, az ipari robot megragadja a nyers vagy félkész alkatrészeket, és az intelligens esztergagépbe helyezi, hogy segítse a gépet az alkatrészek befogási munkájának befejezésében. feldolgozni. A kétállomásos esztergagépeknél, miután egy intelligens esztergagép befejezte az esztergálási munkát, az ipari robot a félkész alkatrészeket egy másik intelligens esztergagépre továbbítja, hogy befejezze a következő állomás feldolgozását. Az összes feldolgozási munka befejezése után az ipari robot megragadja és átviszi a kész alkatrészeket a logisztikai rendszerbe, amely ezután a következő munkaállomásra szállítja az alkatrészeket.
Az esztergagép intelligens egészségvédelmi funkcióval, termikus hőmérséklet-kompenzációs funkcióval, intelligens szerszámtörés-érzékelő funkcióval, intelligens folyamatparaméter-optimalizáló funkcióval, szakértői diagnosztikai funkcióval, orsó dinamikus egyensúlyelemzéssel és intelligens egészségkezelési funkcióval, orsó vibráció-elkerülési funkciójával és intelligens funkcióval van felszerelve. felhő komornyik funkció [3]. Az intelligens szerszámgépek fő funkciója az ipari robotokkal való együttműködés a feldolgozási és gyártási feladatok különböző szakaszaiban, miközben biztosítja az alkatrészfeldolgozás és -gyártás hatékonyságát és pontosságát. A felhasználók a gyártóműhely igényei szerint cserélhetik le az intelligens szerszámgépeket különböző minőségű szerszámgépekre, például nagy sebességű esztergagépekre, precíziós esztergagépekre, megmunkáló központokra. Saját igényeik szerint hozzáadhatnak vagy csökkenthetnek megfelelő intelligens funkciókat, hogy a vállalati termelési igényekhez leginkább megfelelő eszterga gyártósort alakítsák ki.
3) Logisztikai és késztermék raktári egység
Az 5. ábrán a Shaanxi Baoji Machine Tool Group Co., Ltd. által tervezett és gyártott tipikus logisztikai egység látható. Ipari robotokból, végkiegyenlítőkből, RGV-kocsikból, alkatrészszállító szerelvényekből és gyalogpályákból áll, főként szerszámgépek szállítását és szállítását megvalósítva. feldolgozott alkatrészek. A felhasználói műhelyben az intelligens gyártósorok egy vagy több logisztikai gyártósorral szerelhetők fel a termelési feladatok igényei szerint. A kevesebb szerszámgéppel vagy egyszerűbb feldolgozási feladattal rendelkező intelligens eszterga gyártósorok egyetlen objektum egyszerűsítési módot is alkalmazhatnak az olyan műveletek elvégzéséhez, mint a betöltés, az átvitel és a kirakodás; Olyan helyzetekben, ahol sok szerszámgépes feladat vagy összetett megmunkálási feladat van, a logisztikai rendszerfeladatok bonyolultságának és konfliktusának elkerülése érdekében két vagy több logisztikai vonal is felszerelhető. Az egyik sor a nyers vagy félkész alkatrészek rakodására szolgál, az egyik sor a közbenső folyamatok szállítására, a másik a kész alkatrészek vágására szolgál. A viszonylag egyszerű feldolgozási forgatókönyvekkel rendelkező intelligens eszterga gyártósorokhoz az ipari robotok rögzíthetők, és befejezhetik az alkatrészek rögzítését és visszaszerzését; A bonyolultabb intelligens eszterga gyártósorokhoz a mobil robotok külön felszerelhetők az alkatrészek elosztására, megragadására és elengedésére a sétálópályán. Az alkatrészek szállítását a különböző munkaállomások között egy RGV autó végzi. Az automatikus programozás révén az RGV-autó egy meghatározott időn belül pontosan elérheti az előre meghatározott pozíciót, biztosítva, hogy az ipari robotok zökkenőmentesen felismerjék és megragadják az alkatrészeket. Az RGV autó alkatrészszállítási rögzítőkkel van felszerelve, a felhasználó műhelye pedig a megmunkált alkatrészek méretének és méretének megfelelően különböző lámpatesteket tud felszerelni. Miután a szerelvény minden pozícióban megtelt elegendő nyers vagy kész alkatrészrel, az RGV autó elindul, hogy befejezze a megfelelő berakodási, szállítási és kirakodási munkákat.
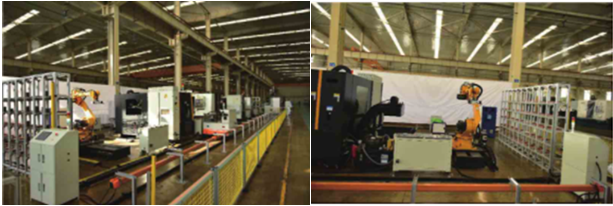
5. ábra Logisztikai egység 6. ábra Késztermék tárolási egység
A 6. ábrán a Shaanxi Baoji Machine Tool Group Co., Ltd. által tervezett és gyártott tipikus késztermék-tároló egység látható, amely tárolószekrényből, ipari robotokból, végberendezésekből és járópályákból áll. Az alkatrészek feldolgozása után a kész alkatrészeket az RGV autó a vágási területre szállítja, az ipari robot pedig a vágási területre költözik. A végeffektor a számuk alapján megfogja a kész alkatrészeket, majd az ipari robot a kész alkatrészeket a tárolószekrényben a kijelölt helyre szállítja. Az effektor minden egyes felhasználói egységtől speciális tervezést igényel a megmunkált alkatrészek alakja és mérete alapján, hogy megfeleljen a különböző alkatrészek megfogási munkájának. A tárolószekrény azonos méretű független kis szekrényekből áll, amelyek gyorsan össze- és szétszerelhetők az egyes szekrények között. Rögzített ipari robotok esetén a felhasználói műhelynek be kell állítania a tervezett tárolószekrény hosszát és magasságát az ipari robot maximális munkamagasságához és hatótávolságához. A járópályával felszerelt ipari robotok hosszabb készterméktároló szekrényekre is tervezhetők. A robotok a pályákon járva növelhetik munkalefedettségüket, amelyek igény szerint egyenesre vagy kör alakúra állíthatók. A több tárolószekrénnyel rendelkező felhasználói műhelyek vagy a különböző alkatrész-besorolású késztermék-tároló szekrények esetében a felhasználói egységek beállíthatják a sétálópálya hosszát és alakját is. Például egy kör alakú pálya egy robotot több késztermék-tároló szekrénynek is megfeleltethet, így több szolgáltatást is elérhet egy robot számára, és javítható a robot kihasználtsága. Ha nagy számú kész logisztikai tárolószekrény van, a sétapálya hosszát növelni kell, vagy két vagy több ipari robotot kell felszerelni a logisztika hatékonyságának biztosítása érdekében. Figyelembe kell venni, hogy a sétálópálya hosszának tervezésénél figyelembe kell venni a robot járási idejét, és nem szabad túl hosszúra tervezni. Ha a robot járási ideje túl hosszú, az alacsony logisztikai elosztási hatékonysághoz vezethet, ami a kész alkatrészek felhalmozódását okozhatja a vágási területen, ami balesetekhez, például alkatrészütközéshez vezethet, ami növeli a gyártási kockázatokat és csökkenti a munka hatékonyságát.
2 Szerszámgép-vezérlők vezérlési hierarchiája
A mesterséges intelligencia és a számítógépes technológia kombinációja nagymértékben elősegítette a CNC-rendszerek intelligencia szintjét, ami főként a CNC-rendszerek különböző aspektusaiban tükröződik:
(1) Az előrecsatolt vezérlés, az online azonosítás és a vezérlési paraméterek önbeállításának intelligens alkalmazása a vezetési teljesítmény javítása érdekében;
(2) Az adaptív vezérlési technológia alkalmazása az intelligens feldolgozási hatékonyság és minőség elérése érdekében;
(3) Intelligens technológiák, például szakértői rendszerek alkalmazása az intelligens hibadiagnosztika, intelligens felügyelet és a megmunkálási folyamatvezérlés egyéb szempontjainak elérése érdekében.
A gyártási folyamat során a szerszámgép vezérlőjének vezérlési szintje a 7. ábrán látható módon három szintre osztható, beleértve a motorvezérlési szintet, a folyamatvezérlési szintet és a felügyeleti vezérlési szintet. Ezek közül a motorvezérlési szint képes elérni a szerszámgép helyzetének és fordulatszámának felügyeletét gépi érzékelő berendezésekkel, például rácsokkal és impulzuskódolókkal; A folyamatvezérlési hierarchia elsősorban a forgácsolóerő, a forgácsolási hő, a szerszámkopás stb. figyelését foglalja magában a megmunkálási folyamat során, valamint a megmunkálási folyamat paramétereinek beállítását; A felügyeleti és ellenőrzési hierarchia a feldolgozott termék méretpontosságát, felületi érdességét és egyéb paramétereit veszi ellenőrzési célként a termék feldolgozási minőségének javítása érdekében.
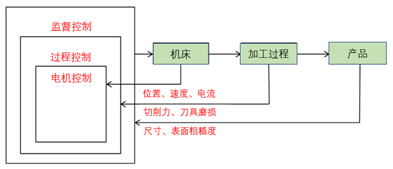
7. ábra A szerszámgép vezérlőjének vezérlési hierarchiája
1) Az intelligens feldolgozás-vezérlés fejlesztési trendjei külföldön
(1) Intelligens vezérlési stratégia kutatása: A neurális hálózatvezérlési megmunkálás területén a szakértők egy részecskeraj-vezérelt halraj-kereső algoritmust javasoltak a CNC szerszámgépek megmunkálási paramétereinek optimalizálására. Egy neurális hálózatokon és genetikai algoritmusokon alapuló hibrid módszert javasolnak a neurális hálózatok számítási bonyolultságának és időigényének csökkentésére, amely folyamatiterációt és konvergenciát igényel a hálózat összetettségének hatása miatt. Simulációs kísérleteket végeznek a síkbeli megmunkálás jellemzőinek felismerésére, hogy bemutassák annak megvalósíthatóságát. Valaki javasolt egy olyan genetikai algoritmus alapú modellt, amely alkalmas kis forgácsolóerő előrejelzés megoldására, amellyel a forgácsolóerő előrejelzését és a forgácsolási paraméterek optimalizálását lehet elérni.
(2) A megmunkálási folyamat felügyeletének alkalmazása: A megmunkálási folyamat során fellépő rendellenes jelenségek figyelése és figyelése, majd a megmunkálási folyamat leállítására és a megmunkálási folyamat paramétereinek (például orsófordulatszám) beállítására irányuló intézkedések megtétele a szerszámgép károsodásának elkerülése érdekében. A megmunkálási folyamat során fokozatosan előfordulhatnak rendellenes jelenségek, mint például a szerszámkopás; Előfordulhat hirtelen is, például megsérülhet a szerszám; Vagy megelőzhető, például vibráció vagy rezgés.
2) Az intelligens megmunkálásvezérlés hazai fejlődési trendje
Intelligens vezérlés mellett az automatizálási rendszerek proaktívan tudják elhárítani a hibákat, mivel az alkalmazási folyamat során számítógépes nyelven keresztül hatékonyan összekapcsolják az összes gépet, és összekapcsolt feldolgozórendszert generálnak. A különböző érzékelők, vezérlési módszerek és vezérlési célok szerint a megmunkálási folyamatfigyeléssel kapcsolatos kutatások elsősorban a következő szempontokra összpontosítanak:
(1) A szerszámkopás tanulmányozásával érje el a megmunkálási állapot figyelését;
(2) Az erőmérő műszerekkel vagy motoráramokkal közvetve kapott forgácsolóerő tanulmányozásával a megmunkálási folyamat állapota javítható;
(3) Az offline paraméter-optimalizálással kapcsolatos kutatás a CAM területén;
(4) Szimulációs kutatás intelligens megmunkálásvezérlő algoritmusokról stb.
3 CNC szerszámgép teljes életciklus-menedzsment szolgáltatási platform
Az intelligens gyártás egy információ alapú gyártási megközelítés, amely a termék teljes életciklusára irányul, mindenütt jelenlévő észlelési feltételeket biztosítva. Az intelligens gyártásban az adatok és az információ áramló "vér". A digitalizálás az adatokat információvá alakítja, hasznos értéket teremtve a hálózatos és intelligens döntéshozatal révén. Ezért az intelligens termékgyártást az adatok vezérlik. A teljes termékéletciklus-nyilvántartás négy szakaszra oszlik.
(1) Alkatrészgyártási szakasz: beszerzési folyamat adatai, gyártási folyamat adatai, tesztelési és raktározási nyilvántartások;
(2) Termékraktározási szakasz támogatása: termékraktározási ellenőrzési nyilvántartások támogatása, termékbeszerzési rendelési információk támogatása;
(3) Szerszámgépek hibakeresési szakasza: szerszámgépek gyártási folyamatának adatai, szerszámgépgyári tesztelési és beállítási adatok, szerszámgépgyári nyilvántartások;
(4) Szerszámgép-átadási szakasz: felhasználói indítás, gépbeállítási adatok rögzítése, önkarbantartás, egykulcsos javítás, felhasználói karbantartási nyilvántartások és felhasználói használati folyamatadatok.
A CNC szerszámgépek teljes életciklus-menedzsment szolgáltatási platformja olyan kulcsfontosságú technológiákat alkalmaz, mint a dolgok internete, felhőszolgáltatások és big data, hogy összegyűjtse a CNC szerszámgépek teljes életciklus-adatait a tervezéstől, a feldolgozástól, a szerszámgépek hibakeresésétől, valamint a felhasználók átadásától és használatától. . Szerszámgép-archív adatbázist hoz létre, teljes életciklusra vonatkozó információk nyomon követését végzi, valamint a felhasználók számára távoli berendezésfigyelést, gyártási statisztikák kezelést, berendezés üzemeltetési és karbantartási szolgáltatásokat nyújt. A 8. ábra a Shaanxi Baoji Machine Tool Group Co., Ltd. BOCHICLOUD technológiai architektúráját mutatja. A Baoji Cloud legfontosabb jellemzője az üzemeltetési és karbantartási szolgáltatási funkciói:
(1) Hibaesetek tudásbázis: hibamegoldások biztosítása a felhasználók számára;
(2) Hibajavítás: a berendezés hibáinak online javítása, a javítási megrendelések időben történő kiküldése és a mérnökök általi gyors nyomon követés;
(3) Rendszeres karbantartás: nyomon követheti a berendezés teljesítménybeli változásait annak teljes életciklusa során, és személyre szabott karbantartási terveket készíthet;
(4) Előrejelző karbantartás: Előre jelezheti a berendezés esetleges meghibásodásának kockázatát, és időben biztosítson pótalkatrészeket.
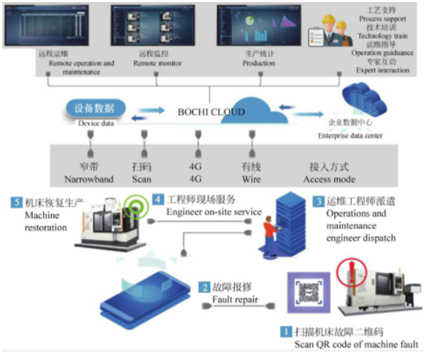
8. ábra BOCHICLUD műszaki architektúra [4]
4 Digitális gyártósor-rendszerek integrációja
Az integrált vezérlőrendszer-technológia gyors fejlődésével az automatizált gyártósorok a magasabb szintű automatizálás és integráció felé haladnak. A gyártósorok integrált vezérlése az intelligens eszközök hálózatba kapcsolása, amelyeket egy bizonyos hálózaton keresztül kell összekapcsolni, egésszé alakítva, integrálva és kölcsönhatásba hozva a belső információkat az ellenőrzési célok elérése érdekében. A gyártósorok integrált vezérlésének két típusa létezik: berendezésintegráció és információintegráció. Az eszközintegráció különböző, egymástól független vezérlési funkciókkal rendelkező eszközök szerves egésszé történő integrálása hálózaton keresztül. Ez az egész egy integrált vezérlőrendszer, amely független és összefüggő, és a különböző gyártási igényeknek megfelelően konfigurálható. Az információintegráció funkcionális moduláris tervezési koncepciók alkalmazása a dinamikus erőforrás-allokáció, az eszközfigyelés, az adatgyűjtés és -feldolgozás, a minőségellenőrzés és egyéb funkciók elérése érdekében, amelyek alapvető funkcionális modulokat alkotnak, beleértve a független vezérlést és egyéb feldolgozási funkciókat. Mindegyik funkcionális modul szabványos összekapcsolást valósít meg, és meghatározott vezérlési módokat és ütemezési stratégiákat használnak a funkcionális egységek felépítésére a várt célok elérése érdekében, ezáltal integrált vezérlést valósítanak meg.
A hagyományos automatizálási vállalkozások a berendezés szintű automatizálásra összpontosítanak, de nem ismerik az olyan felső szintű rendszereket, mint a SCADAMES/ERP, ami a gyártósor információinak digitális beszerzését, valamint a termelési információ horizontális és vertikális áramlását figyelmen kívül hagyja. A MES/ERP és más szoftverrendszer-vállalkozások a felső rendszerszinten az adatelemzésre és a telepítés ellenőrzésére összpontosítanak. Nehéz a hardvereszközök és vezérlési módszerek bevonása a végrehajtási eszközök és vezérlők különböző modelljeivel alacsonyabb szinten, ami befolyásolja a vertikális információáramlást. Digitális méréssel elérhető a gyártási információk (kulcsparaméterek) digitális beszerzése és körforgása, amely lebonthatja a felső rendszer és az alsó gyártósor közötti korlátokat, felszabadíthatja a meglévő kiváló minőségű termelékenységet, és felgyorsíthatja a kínai gyártók fejlesztési folyamatát. feldolgozó ipar. A szerszámtervezési, gyártási és irányítási technológiák integrálásával, a szerszámozáshoz digitális gyártósor felépítésével és a zökkenőmentes adatáramlás elérésével a szerszámfejlesztési folyamat minden szakaszában teljes mértékben kiaknázható a digitális technológia szerepe a szerszámfejlesztési folyamatban, ezáltal javítható. a gyártási pontosság és hatékonyság szerszámozása, a fejlesztési ciklusok lerövidítése és a fejlesztési költségek csökkentése.
A gyártósorok integrált vezérlése szerves egész, amely egyesíti a kommunikációs, számítógépes és automatizálási technológiákat. A gyártósoron lévő különféle berendezések és alrendszerek munkájának összehangolása érdekében a rendszer PLC-t és annak elosztott távoli I/O modulját alkalmazza a termelési egységek központosított irányítása és decentralizált vezérlése érdekében; Ugyanakkor a PLC a felső MES-rendszertől kapja meg a menedzsmentet, beleértve a kezelői információk ellenőrzését, a termékellenőrzést, az anyagkezelést és egyéb információkat. A gyártósor-vezérlő rendszer felépítése a 9. ábrán látható, a kommunikációs tartalom tartalmazza a kezelő azonosítását, a gyártósor testállapotát, a robotinformációkat, a munkadarab-feldolgozási információkat, a szerszámgép munkaállapotát és a különféle hibainformációkat.
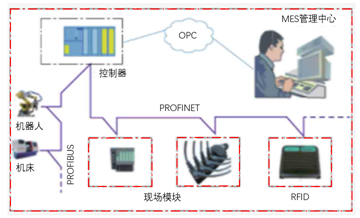
9. ábra A gyártósor vezérlőrendszer felépítésének sematikus diagramja
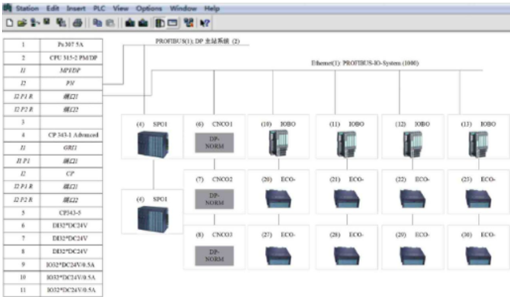
A vezérlőrendszer hardverkonfigurációja a 10. ábrán látható, amely PROFINET hálózatot használ a mögöttes terepi IO eszközökkel való kommunikációhoz. Az IO eszközök Ethernet funkcióval rendelkező modulokat tartalmaznak, mint például IM151-3PN terepi modul, ET200ecoPN bemeneti/kimeneti modul, RF180C kommunikációs modul stb. A műhelyben lévő többi PLC rendszerrel való adatmegosztás érdekében a vezérlőrendszer is ipari minőségű PN/PN csatlakozóval felszerelt. Ezen a hídon keresztül információcsere érhető el az automatikus gyártósor és a műhelyben lévő többi PLC-rendszer között. Ugyanakkor a gyártás megbízhatósága érdekében az egyes egységek vezérlői között száloptikai gyűrűs hálózati kapcsolatokat alkalmaznak. Ha a MES rendszer meghibásodik, a vezérlőrendszer normálisan működhet a MES rendszer nélkül.