

Hogyan lehet javítani a forgófelület simaságát
Az esztergálási műveletek precíziós megmunkálási szakaszában a kezelők számára a legkevésbé kívánatos az alkatrészek selejtezése a rossz felületi megmunkálási minőség miatt. A gyáraknak számos tényezőt is figyelembe kell venniük a felület simaságának javítása és a vevői igények kielégítése érdekében. A megfelelő kések és vágási paraméterek elengedhetetlenek, de a jobb felületi simaság érdekében átfogó megközelítést kell alkalmazni.
1.
Átfogó megközelítés elfogadása
Fontos figyelembe venni az összes lépést, a durva megmunkálástól a precíziós megmunkálásig, mivel ezek egymással összefüggenek, összefüggenek és kölcsönösen függenek egymástól. Például a nagyoló megmunkálás megkezdése előtt mérlegelnie kell, hogy hagyjon mozgásteret a precíziós megmunkálás és a félprecíziós megmunkálás számára.
A kiváló minőségű felületkezelés érdekében a kezelőknek megfelelő mennyiségű anyagot kell eltávolítaniuk a durva és félprecíziós megmunkálási szakaszok során, hogy a precíziós megmunkálás minimális vagy minimális hibával végezhető el. Bármilyen probléma rossz felületminőséghez vezethet.
A nagyoló megmunkáló unió a nyersdarab ráhagyás nagy részét feldolgozza, így a precíziós megmunkáló szerszámban nem lesz nyomás. A durva megmunkálási ráhagyás ésszerű összehangolása megakadályozza a precíziós megmunkáló szerszám idő előtti károsodását is. Sok gyár előszeretettel alkalmaz agresszívabb előtolási paramétereket a durva megmunkáláshoz, ami nagyobb sorját eredményezhet az alkatrészfalakon és megnehezítheti a törést.
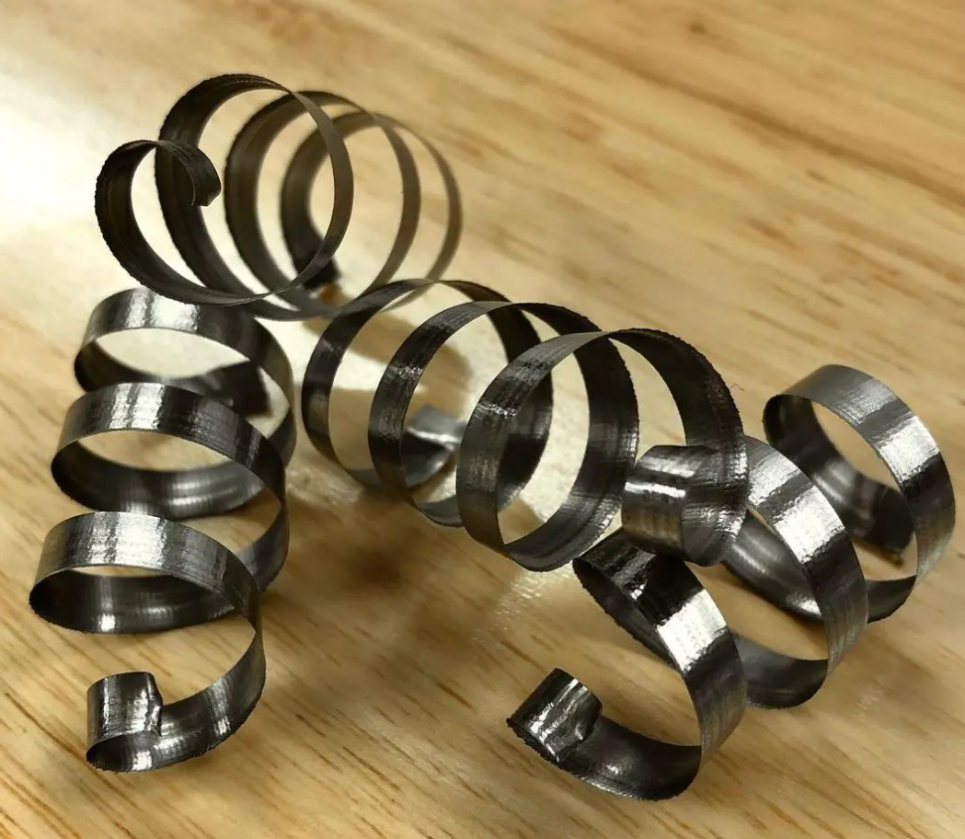
Ha ezeket a sorjakat a precíziós megmunkálási műveletek során találják az alkatrészeken, azok nagyon kemények lehetnek (forgácsfelhalmozódást eredményezve), ami nagyon rövid pengeélettartamhoz vezet. A durva megmunkáló szerszámokat úgy kell programozni, hogy eltávolítsák a hornyokat és a sorját, és jó megmunkált felületet kell biztosítaniuk a precíziós megmunkálási szakaszhoz
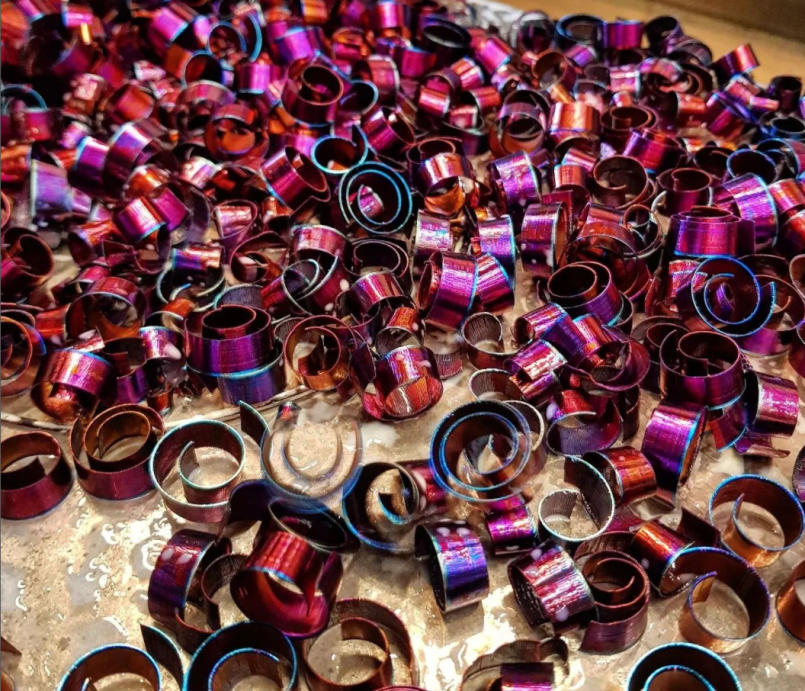
Ha egy normálisan működő szerszámgépet vagy lágyacél esztergálási eljárást néz, a kezelőnek elegendő felületi minőséget kell készítenie a korai szakaszban a szükséges felületi minőség eléréséhez. Ha elkezdi tanulmányozni az edzett acél alkatrészeket, a hőkezelés előtti durva hengerlés felületi minősége nagymértékben befolyásolja a hőkezelés utáni végső felületminőséget.
2.
Válassza ki a megfelelő előtolást és sebességet
A precíziós megmunkálás során nagyobb felületi előtolást fog használni, ami nagyobb sebességet és alacsonyabb előtolást eredményez. Sőt, általánosságban elmondható, hogy a vágási mélység kisebb lesz. De ugyanilyen fontos, hogy az előtolási sebesség összhangban legyen a kívánt felületminőséggel. Ha az előtolás túl lassú, az túlzott súrlódást és a penge idő előtti kopását okozhatja, ami rossz felületi simaságot eredményezhet.
A gyorsabb vágási sebesség enyhén növeli a hőmérsékletet, ami jobb felületminőséget eredményez. Ezenkívül megakadályozza, hogy az anyag a szerszám tetejéhez vagy felületéhez tapadjon. A durva megmunkálási alkalmazásokhoz képest a kezelőnek kissé növelnie kell a sebességet, de nem túlságosan, különben ellenkező hatást ér el. Ha forgácslerakódások vannak a fűrészlap oldalán, növelni kell az előtolási sebességet.
A durva megmunkálási alkalmazásokhoz képest sok márka hajlamos csökkenteni a sebességet, ami gyakori hiba a precíziós megmunkálási műveleteknél. A kiváló minőségű felület eléréséhez a sebesség növelése szükséges.
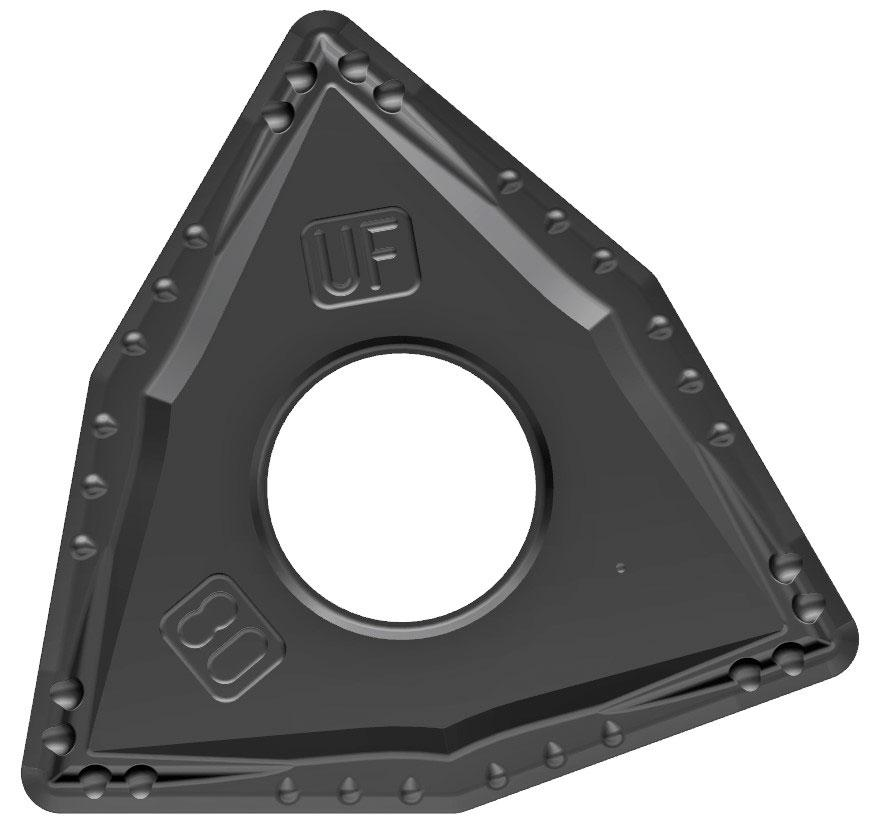
A túlzott mérettűréssel rendelkező szerszámtartó horony csökkenti a penge (például a WNMG penge) és a szerszámtartó hornya közötti érintkezési felületet, ami a szerszámtartó horony mozgásához vezet. Ez mikrorezgéseket okozhat, amelyek negatívan befolyásolják a felület simaságát.
A helyes vágási mélység meghatározása hozzájárul az esztergálási folyamat stabilitásához. A túl kicsi vágási mélység azt eredményezheti, hogy a szerszámcsúcs sugara minden erőt sugárirányban kifejt az alkatrészre, ami vibrációt okozhat, és negatív hatással van a felület simaságára.
Szintén fontos, hogy ne javasoljuk túlzott vágási mélység használatát, mivel a legtöbb anyagot el kell távolítani a durva és közbenső megmunkálási szakaszokban. Általában kisebb vágási mélységet és alacsonyabb előtolást szeretne.
3.
Válassza ki a megfelelő márkájú vágószerszámokat
A márkás pengék használatával jobb vágási eredmény érhető el. Másrészt, ha az új alkalmazásokról a fűrészlapgyártókkal beszélünk, az segíthet meghatározni, hogy az esztergálás során melyik fűrészlap fog jó minőségű felületet elérni, így kiválasztható a megfelelő penge. A feldolgozás körülményei és az alkatrészek anyagai határozzák meg, hogy melyik pengetípus alkalmas, de a precíziós megmunkálási szakaszban néhány általános jellemző is javasolható.
Amíg az alkatrész geometriai formája megengedi, a precíziós megmunkálás során általában a nagyobb sugarakat részesítik előnyben. A nagyobb sugár segít az anyag hatékonyabb vízszintezésében, szinte törlőként. Nagyobb szerszámcsúcs-sugár használatával enyhén növelheti az előtolási sebességet, miközben megőrzi a jobb felületminőséget. Vékonyfalú alkalmazásoknál azonban a kisebb szerszámcsúcs sugarak csökkenthetik a radiális forgácsolási erőket, ami ferdeséghez és vibrációhoz vezethet, ami negatívan befolyásolja a felület simaságát.
A penge alakja jelentős hatással van a kezdeti forgácsképződésre és a felület simaságára.
4.
A polírozó pengék szerepe a megmunkálásban
A márkás pengék használatával jobb vágási eredmény érhető el. Másrészt, ha az új alkalmazásokról a fűrészlapgyártókkal beszélünk, az segíthet meghatározni, hogy az esztergálás során melyik fűrészlap fog jó minőségű felületet elérni, így kiválasztható a megfelelő penge. A feldolgozás körülményei és az alkatrészek anyagai határozzák meg, hogy melyik pengetípus alkalmas, de a precíziós megmunkálási szakaszban néhány általános jellemző is javasolható.
Amíg az alkatrész geometriai formája megengedi, a precíziós megmunkálás során általában a nagyobb sugarakat részesítik előnyben. A nagyobb sugár segít az anyag hatékonyabb vízszintezésében, szinte törlőként. Nagyobb szerszámcsúcs-sugár használatával enyhén növelheti az előtolási sebességet, miközben megőrzi a jobb felületminőséget. Vékonyfalú alkalmazásoknál azonban a kisebb szerszámcsúcs sugarak csökkenthetik a radiális forgácsolási erőket, ami ferdeséghez és vibrációhoz vezethet, ami negatívan befolyásolja a felület simaságát.
A penge alakja jelentős hatással van a kezdeti forgácsképződésre és a felület simaságára.
5.
Válassza ki a megfelelő forgácstörő hornyot
A megfelelő forgácstörő kiválasztása szintén kulcsfontosságú. Amikor a penge részt vesz a vágásban, a penge felső felülete közvetlenül kapcsolódik az anyagfeldolgozáshoz és a forgácsterülethez. Ezért, ha kisebb előtolással kisebb vágási mélységet ér el, a forgácshorony másként fog kinézni, mint a nagyobb előtolás mellett. Az anyaghoz megfelelő forgácstörő hornyot kell választani, mivel a forgácstörés döntő fontosságú az egyenletes és jó felületi minőség megőrzéséhez, különösen több alkatrész esetén.
6.
Minél vékonyabb a bevonat, annál jobb
Ebben a folyamatban figyelmen kívül hagyott szempont, hogy a penge minősége hogyan befolyásolja a felület simaságát, különösen, ha a bevonattal kapcsolatos.
Ha a fizikai gőzleválasztásos (PVD) és a kémiai gőzleválasztásos (CVD) bevonatokról van szó, a CVD-bevonatok gyakran sokkal vastagabbak, mint a PVD-bevonatok. A vékonyabb bevonatokhoz képest a vastagabb bevonatok nagyobb kihívásokkal szembesülnek a kiváló minőségű felületkezelés során, és ez mindig így van. A bevonat tapadásának köszönhetően a PVD jobb felületi simaságot eredményez, mint a CVD bevonat. A PVD pengék minden felületen teljes bevonattal rendelkeznek, míg a kémiai gőzlerakódás csökkenti a bevonatot a mikrogeometrián, ezáltal megváltoztatja a mikrogeometria alakját.
7.
A chipek vezérlése
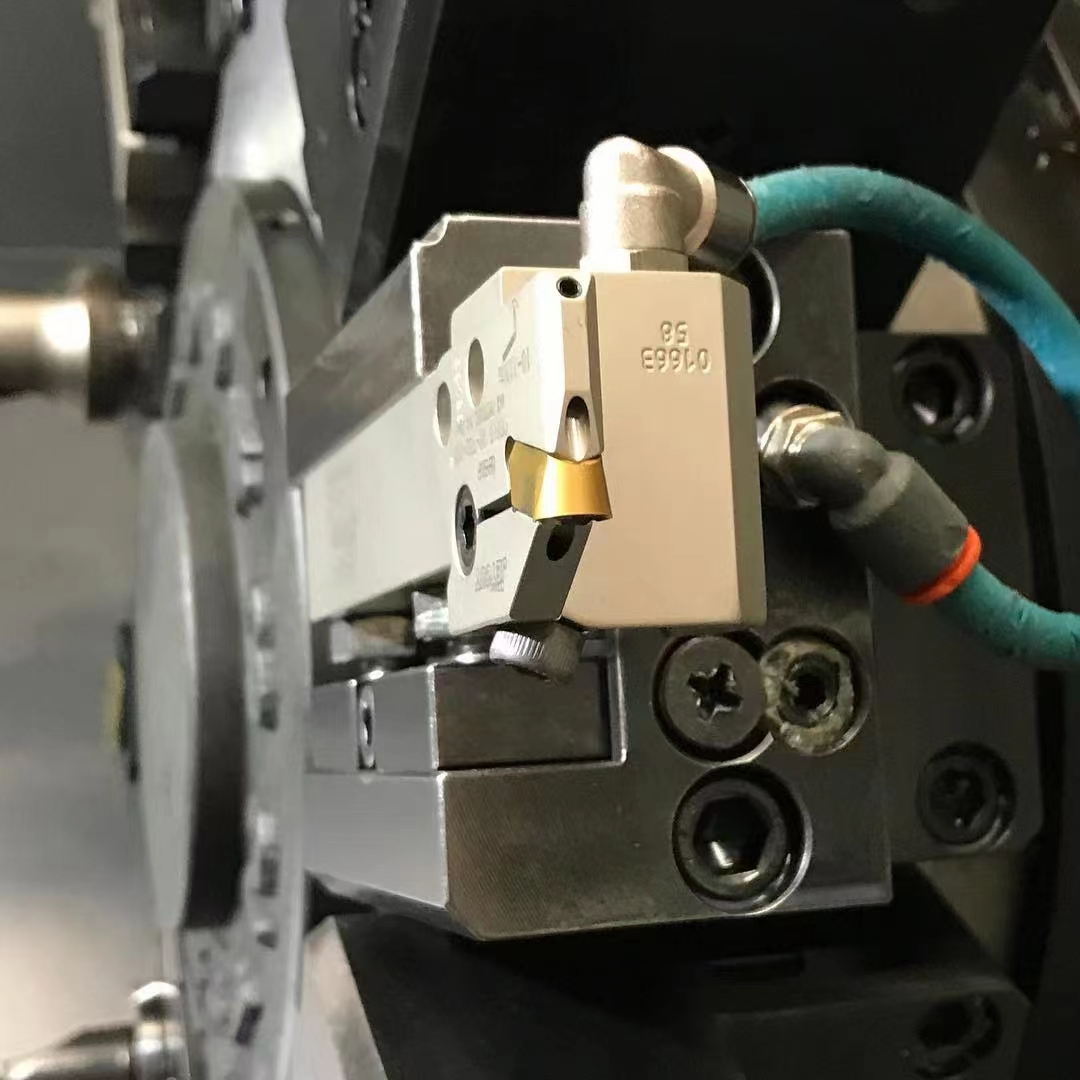
A legtöbb esztergálási műveletnél ajánlatos a nagynyomású hűtőfolyadékot közvetlenül a vágóélhez igazítani. Ez segít eltávolítani a forgácsot a vágási területről. A forgácskezelés kulcsfontosságú a kiváló minőségű simaság fenntartásához. A forgácsok eltávolítása megakadályozhatja, hogy a szerszám ismét hozzáérjen a forgácsokhoz, ami károsíthatja a szerszám vágóélét. Megakadályozza azt is, hogy forgácsok görbüljenek a szerszám körül és elmozduljanak a munkadarab felületén, ami karcolásokat vagy polírozási hibákat okozhat.
"A hűtőfolyadék segít fenntartani az alkatrészek és szerszámok hűtését, így gyorsabban vághat. Ha a berendezés nem képes nagynyomású hűtésre, akkor a hagyományos vagy belső hűtési mód is a legjobb választás."
A hűtőfolyadék használata nem ajánlott minden alkalmazáshoz. Edzett anyagok esztergálásához – a HRC50 feletti anyagokat kerülni kell a kerámia szerszámhűtő folyadék használatát, mivel az hajlamos a szerszám hősokkolására, ami a szerszám töréséhez vezethet. Ha azonban az anyag a lágy oldalon van, kerámia lapátok használhatók hűtőfolyadékhoz.
A forgácsszabályozás elengedhetetlen, mert ebben a folyamatban hőt kell elvezetnünk a forgácsról. De még mindig kellően nagy vágási területre van szüksége. Ha a vágási területet csökkentjük, a vágási területről elvitt hő tömege csökken, és elkezdődik a kémiai kopás, az oldalkopás és a fűrészlap kopásának hatása. Ha figyelembe vesszük a felületi polírozást, a forgácskezelés valóban kihívást jelent. Ezért kell kiválasztani a megfelelő geometriai formát és megőrizni a megfelelő forgácsolási paramétereket az adott alkalmazáshoz.
8.
A merevség is nagyon fontos
Sokan egyetértenek abban, hogy a szerszámtartó és a rögzítés fontos szerepet játszik a kiváló felületi minőség elérésében. Ha a lámpatest nem elég merev, az vibrációt okozhat, ami befolyásolhatja a simaságot. Ugyanilyen fontos annak biztosítása, hogy a pengebilincs a lehető legrövidebb túlnyúlással rendelkezzen a merevség megőrzése érdekében. A munkadarabot és a vágószerszámokat megfelelően alá kell támasztani, hogy a precíziós megmunkálási folyamat során ne legyen vibráció.
Egy dolog, amire sokan nem feltétlenül gondolnak, az az, hogy ez a penge hogyan kerül a késtartóra. A késcsipesz kialakítása fontos szerepet játszhat. A túlságosan nyitott késbilincs-horony csökkenti a penge és a késbilincs hornya (például a WNMG penge) közötti érintkezési felületet, ezáltal mozgást hoz a késbilincs hornyába. Ez mikrorezgéseket okozhat, és negatív hatással van a felület simaságára.
A forgácsolószerszámon történő mozgás is megnehezíti az alkatrészek mérettűrésének megtartását. A szerszámtartónak meg kell felelnie a penge mérettűrésének, és jó állapotban kell tartania. Nem szabad kopásnak vagy deformációnak lennie, mivel a legkisebb elmozdulás is káros következményekkel járhat.
9.
Jó feldolgozási módszerek szerint használja
A jó felületminőség elérésének legjobb módja a penge gyártójával kezdeni, és elfogadni az ajánlásait, ami jó kezdet lesz. A próbavágás során módosíthatunk, de ezek a javaslatok csak tapasztalt kezelők számára alkalmasak, ezért fontos, hogy minél több szakmai tudást halmozzon fel a mindennapi életben.
A precíziós megmunkáláshoz előnyös a pozitív dőlésszögű penge kiválasztása. Az elülső sarok éles pengét hoz létre az anyag átvágásához. A durva megmunkálási szakaszban ajánlatos negatív szöget használni, mivel ez nagyobb erőt fog kifejteni a vágóél mögött, hogy több anyagot távolítson el, így jobb kiindulási pontot biztosít a precíziós megmunkálási szakaszhoz.
Egy másik dolog, amit itt figyelembe kell venni, az irányított erő. Az utolsó szakaszban a lehető legnagyobb erőt kell kifejteni az alkatrész tengelyiránya mentén, mivel ez biztosítja a szükséges stabilitást. Ha 0 fokhoz közeli bemeneti szögű pengét választ, nagyobb erőt érhet el a tengely mentén, de növelnie kell a penge hátulsó hézagát is, hogy kiváló minőségű felületi minőséget érjen el.
A tangenciális erő fontos tényező a megmunkálási folyamatban. A tangenciális erő, amely a tengelyirányú és a radiális erő kombinációja, az esztergálás során állandónak tekinthető. Ha a művelet növeli az axiális erőt, akkor csökkentik a radiális erő befolyását, ami lehetővé teszi számukra, hogy jobb tűréseket tartsanak fenn, és csökkentsék a mikrorezgéseket, mivel csökkenti a természetes instabilitást. A folyamat durva és félprecíziós megmunkálási szakaszaiban ez nem feltétlenül figyelembe veendő tényező.
Végül fontos megjegyezni, hogy a szerszám vágási iránya is fontos. Biztosítania kell, hogy a működtető erő az alkatrész jól alátámasztott része felé irányuljon. A tartókerettől távolodó megmunkálás vibrációt okozhat, ami a szerszám élettartamát is befolyásolhatja, és a felület simasága mindenképpen kihat.


