

Hatékony megmunkálási módszer összetett mély furatokhoz!
Az összetett mélylyuk megmunkálás egyre nagyobb kihívást jelent. Az alkatrészek gyakran további funkciókat igényelnek, például nagyon kis furatok bevonatát, belső kamrákot, a nyílások, kontúrok, hornyok, menetek megváltoztatását és a furatok irányának megváltoztatását. Az ilyen lyukak kis tűréshatárokkal történő hatékony kialakításához nemcsak széleskörű tapasztalatra és K+F-erőforrásokra van szükség, hanem mérnöki képességekre, alkalmazási lehetőségekre és jelentős vásárlói részvételre is.
Mélylyuk megmunkálás (DHM)
Ez egy olyan megmunkálási terület, amelyet kifejezetten a meglévő alkalmazásokhoz tervezett forgácsolószerszámok uralnak. Sok különböző iparág foglalkozik mélylyuk megmunkálással, de a legszélesebb körben az energiaipar és a repülőgépipar. A mélylyukú alkatrészek bizonyos jellemzői elsőre lehetetlennek tűnhetnek, de a szakértők által tervezett, nem szabványos szerszámmegoldások nem csak a folyamatproblémákat oldják meg, hanem bizonyos mértékig nagy hatékonysággal és hibamentes kivitelezést is biztosítanak.
Az összetett furatok iránti növekvő kereslet és a feldolgozási idő sürgős lerövidítése elősegítette a modern mélylyuk-feldolgozási technológia fejlődését. A mélylyukfúrás évtizedek óta hatékony megmunkálási módszer volt keményötvözet vágószerszámokkal, de az alsó furatfúrás szűk keresztmetszete kezdett kialakulni.
Manapság a siker ezen a megmunkálási területen általában a szabványos és speciális szerszámelemek keverékén alapul, amelyek tapasztalattal rendelkeznek speciális mélylyukmegmunkáló szerszámok tervezésében. Ezek a szerszámok kibővített, nagy pontosságú szerszámtartókkal, támasztó funkciókkal és integrált dörzsárakkal vannak felszerelve, kombinálva a legújabb vágóél horony- és pengeanyagokkal, valamint hatékony hűtőfolyadék- és forgácsszabályozással, hogy elérjék a kívánt kiváló minőségű eredményeket a legmagasabb szinten. penetrációs sebesség és feldolgozási biztonság.

1.ábra
Az 1. ábrán látható mélylyuk megmunkálást leállító részek először nagyon mély furatokat igényelnek, majd gyakran különféle összetett jellemző megmunkálást igényelnek. A mélylyuk megmunkálás sikere általában az alkalmazási szabványok és a nem szabványos szerszámok tervezésében tapasztalattal rendelkező közös szerszámelemek kombinációján alapul. Ez a fajta nem szabványos, T-Max 424.10 fúrószáron alapuló szerszám az egycsöves alkalmazás része.
Mélylyukfúrásnál az 1 mm alatti kis átmérőjű furatokat kemény ötvözetből készült pisztolyfúrókkal készítik. A 15 mm-es és nagyobb furatok esetében azonban általában hegesztő élfúrókat használnak, míg a 25 mm-es és nagyobb furatok esetén állítható pengéjű fúrókat használnak a rendkívül hatékony fúráshoz. A modern váltólapátos technológia és a fúrócsőrendszerek új lehetőségeket kínálnak a mélylyukak megmunkálásához szükséges speciális forgácsolószerszámok számára is.
Ha a furat mélysége meghaladja a nyílás 10-szeresét, a megmunkált furatot általában nagyon mélynek tekintik. Ha a furatmélység eléri az átmérő 300-szorosát, speciális technikákra van szükség, és egy- vagy kétcsöves rendszereket lehet fúrni. A lyukak aljáig tartó hosszú megmunkálási folyamat során speciális mozgási mechanizmusokra, szerszámkonfigurációkra és megfelelő vágóélekre van szükség a belső kamra, a hornyok, a menetek és az üregek megmunkálásához. A tartólemez technológia egy másik fontos terület, és a mélylyukak fúrásánál is kulcsfontosságú. Most a mélylyuk-feldolgozási technológia részeként jelentős előrehaladást ért el. Ide tartoznak az erre a területre alkalmas, és nagyobb teljesítményt nyújtó, minősített vágószerszámok.
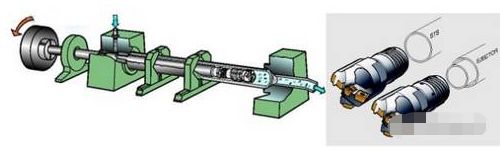
2. ábra
A mélylyuk megmunkálásánál az 1 mm alatti kis átmérőjű furatokat kemény ötvözetből készült pisztolyfúrókkal dolgozzák meg. A 15 mm-es és nagyobb furatok esetében azonban általában hegesztő élfúrókat használnak, míg a 25 mm-es és nagyobb furatok esetében váltólapátos fúrókat használnak a folyamatok hatékony végrehajtására egycsöves és Ejector kétcsöves rendszerekben. A Sandvik Keleman Deep Hole Processing Global Center fejlesztési, tervezési és tesztelési erőforrásokat biztosíthat az ipar alkatrészfolyamatainak fejlesztéséhez. A kisméretű alkalmazások mellett a központ számos olyan iparággal is szorosan együttműködik, amelyek nagyobb alkatrész-kibocsátást igényelnek, és néhány jó minőségű lyukat érintenek, például hőcserélőkkel és acéltuskókkal.
Kézműves lehetőségek
A jelenlegi gyártási követelmények olyan mélylyuk megmunkálási megoldást követelnek meg, amely teljesen eltér a mélylyukfúrástól (amelyet általában más szerszámgépeken hajtanak végre a későbbi egylapos fúrási folyamatokhoz). Még többfeladatos gépeken is ez a módszer szükséges egyetlen rögzítéshez. Például egy több méter mély lyuk megmunkálásakor a nyílása körülbelül 100 mm, és az egyik végén menetnek kell lennie, a lyukba behatoló belső kamrának pedig nagyobb átmérőjűnek kell lennie. Általában a fúrás befejeztével ezek a tulajdonságok hozzáadódnak a furathoz a fúrási folyamat során, miután az alkatrészt az esztergagépre helyezték. Napjainkban a mélylyuk megmunkálása egyesíti a forgácsolószerszám azon képességét, hogy utólagos folyamatokat hajtson végre, és a szerszámgépek beállítására nincsenek korlátozások. Ez az új szerszámtechnológia valójában kibővítette működési képességeit, lehetővé téve ezeknek az igényes jellemzőknek a hatékonyabb feldolgozását, kisebb korlátok között.
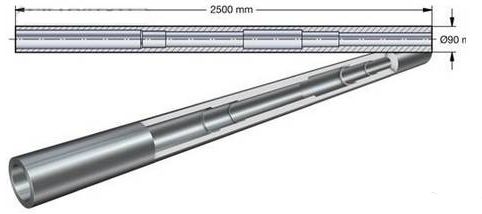
A mélylyuk megmunkálási technológiának a hatékony jellemző megmunkálás érdekében történő alkalmazására példa a kőolajkutatási alkatrészek. Ez a fajta alkatrész körülbelül 2,5 m hosszú, és összetett jellemzőkkel rendelkezik, kis tűrésekkel. A kis tűrések és a kiváló felületminőség elérése érdekében a szerszámmegoldás először 90 mm átmérőjű lyukak fúrását jelenti, majd a precíziós megmunkáláshoz egy lebegő dörzsárat használnak. Ezután 1,5 m mélységben a 115 mm átmérőjű lyukat megnagyobbították és bedörzsölték. A másik partíció körülbelül félúton lép be a furatba, majd azt is kibővítik, dörzsára teszik, és letöréssel feldolgozzák. Végül végezzen fúrást és dörzsárazást, hogy két belső kamrát alakítson ki letörésekkel (szintén a kész méretre dörzsölve).
A mélylyuk-megmunkálás globális központjában elterjedt mélylyuk-megmunkáló szerszámok nem szabványos ártalmatlanítási megoldásokat kínálnak, amelyek alkalmasak az energiaipar alkatrészeire. A vágási idő több mint 30 óráról 7 és fél órára nőtt. Ez a nem szabványos szerszám-ártalmatlanítási terv biztosítja a szükséges kis tűréshatárt és a felületi fényességet a viszonylag összetett furatban. A folyamat egy mély lyuk fúrását és egy lebegő dörzsár használatát foglalja magában a precíziós megmunkálás leállítására. Ezt követően, elérve az 1,5 méteres mélységet, hagyja abba a 115 mm átmérőjű furat kiterjesztését és dörzsározását. Ezután hagyja abba a fúrást és a rövidebb rész dörzsárazását egy másik mély lyukban, és alakítson ki egy letörést. Végül hagyja abba a fúrást és a dörzsárazást, hogy két belső kamrát alakítson ki letörésekkel (szintén a kész méretre dörzsölve).
A rutin megmunkálás során ennek az alkatrésznek a szerszámgépen történő elkészítéséhez szükséges idő meghaladja a 30 órát. A speciális vágószerszámokkal felszerelt mélylyuk megmunkálási megoldás 7,5 órára csökkentheti az időt.
Hatékonyság javítása
A többszörös befogástól teljesen eltérően a mélylyukú feldolgozási technológia nagy tételekben is javítja a termelési hatékonyságot. Nem meglepő, hogy a vágási idő 80%-kal csökkent. Egy példa, amely bizonyíthatja a képességet, az, hogy a szabadalmaztatott technológia a szerszám- és pengetervezésben maximalizálhatja a vágóél-terhelések biztonságát. A terheléskiegyenlítés és a vágási hatások optimalizálása a pengék optimális számán nagyobb behatolási sebességet tesz lehetővé, ezáltal csökkentve a feldolgozási időt. A pontosság szempontjából a kis tűrések a mélylyuk megmunkálás különlegessége, a furatok 70%-a koncentrikus belső átmérőjű, tipikus tűrése 0,2 mm, átmérőtűrése 20 mikron.
A középvonaltól eltérő mély lyukak
A lyukfúrás során a forgácsolószerszámokkal és a szabadalmaztatott technológiával szemben támasztott magas követelmények másik példája az erőmű generátor tengelyében lévő nagyon mély furatok megmunkálása. Ebben az esetben a Generpro villamosenergia-ipari szakértőnek 90 tonna kovácsolt acél alkatrészt kell aszimmetrikusan megmunkálnia, közel 5,5 m hosszúságú és a tengely középvonalától alig több mint 100 mm átmérőjű lyukakkal. Az ilyen típusú mély furatokat bizonyos szögeltérés mellett kell fúrni, és a pozíciótűrésnek 8 mm-en belül kell lennie a kilépéskor.
A fúrás iránya, a forgácstörés és eltávolítás, valamint a hulladék abszolút hiánya az előre megmunkált tengelyben kulcsfontosságú ebben az alkalmazásban. A szerszámmegoldás egy dedikált fúrót és egy új típusú tartólemezt tartalmaz. A tengelyre való felhordás előtt fúrási tesztek szükségesek, és az eredmények megerősítik, hogy hatékonyabb és megbízhatóbb - és a kilépési helyzet 2,5 mm-en belül van a céltól.
A modern furatmegmunkálási technológia alkalmazása sok esetben a feldolgozási idő jelentős csökkenését jelzi – több óráról kevesebb, mint 1 órára –, és számos összetett funkció megmunkálhatóvá válik.


