

Az esztergaszerszám szerkezetének és a pengecsiszolás kulcspontjainak elemzése
A vágási folyamat során az esztergaszerszám elülső és hátsó felületén fellépő intenzív súrlódás és vágási hő hatására az esztergaszerszám vágóéle tompa lesz, és elveszíti vágási képességét. Csak köszörüléssel lehet visszaállítani a vágóél élességét és a megfelelő elfordulási szöget.
Ezért az esztergamunkásoknak nemcsak a forgácsolási elvet kell megérteniük, és meg kell választaniuk az esztergaszerszám megfelelő szögét, hanem az esztergaszerszám élezési készségeit is szakszerűen kell elsajátítaniuk. Az alábbiakban hadd mutassak be néhány tapasztalatot az autókések élezésével kapcsolatban!
1, Esztergaszerszámok összetétele
Az esztergaszerszám két részből áll: a vágófejből és a vágótestből. A szerszámfejet a vágáshoz, a szerszámtestet a beszereléshez használják. A penge általában három oldalból, két élből és egy hegyből áll.
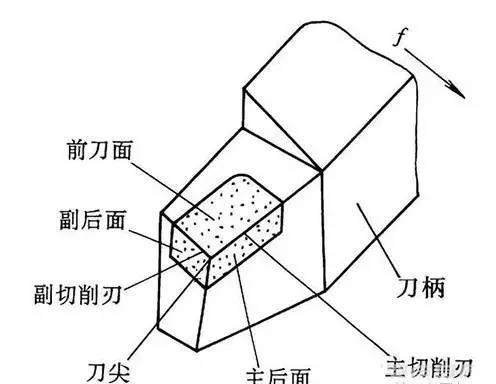
Az elülső penge felülete az a felület, amelyen keresztül a forgács átfolyik.
A fő hátsó vágófelület a munkadarab vágási felületével ellentétes felület.
A másodlagos hátsó vágófelület a munkadarab megmunkált felületével ellentétes felület.
A fő vágóél az elülső és a hátsó vágófelület metszéspontja, amely a fő vágási munkáért felelős.
A kiegészítő vágóél az elülső vágófelület és a hátsó kiegészítő vágófelület metszésvonala, amely kis mennyiségű vágási munkáért felelős és bizonyos polírozó szerepet játszik
A vágóél a fő vágóél és a másodlagos vágóél metszéspontja, általában egy kis átmeneti ív.
2, Az esztergaszerszámok formai felépítése
Az esztergaszerszámok leggyakrabban használt szerkezeti formája a következő kettő:
(1) Beépített esztergaszerszám
A vágófej vágórészét a penge köszörülésével kapják meg, és a teljes esztergaszerszám anyaga többnyire gyorsacélból készül, amelyet általában alacsony fordulatszámú vágáshoz használnak.
(2) Hegesztő esztergaszerszám
Hegessze fel a keményötvözet pengét a vágóélre, és a különböző típusú esztergaszerszámok különböző formájú pengéket használhatnak. A hegesztett keményötvözet esztergaszerszámok nagy sebességű vágáshoz használhatók.
3, Az esztergaszerszámok főbb szögei és funkciói
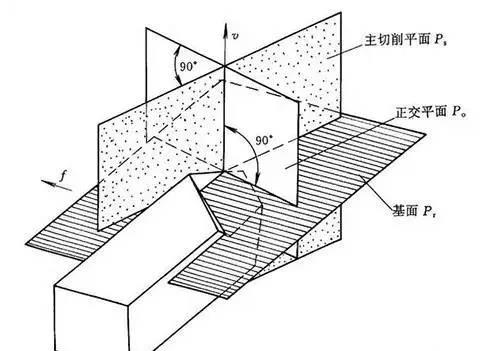
Az esztergaszerszám fő szögei az elülső szög( {{0}}) a hátsó sarok( 0), a fő eltérési szög (Kr), a másodlagos eltérési szög (Kr) és a penge dőlési szöge( λ s) . Az esztergaszerszám szögének meghatározásához három koordinátasíkot kell felállítani: vágósíkot, alapsíkot és főprofilt. Esztergáláshoz, ha nem vesszük figyelembe a szerszámbehelyezés és a forgácsoló mozgás befolyását, a vágási sík függőleges síknak tekinthető; Az alapsík vízszintes sík; Ha a fő vágóél vízszintes, akkor a fő vágóélre merőleges profil a fő profil.
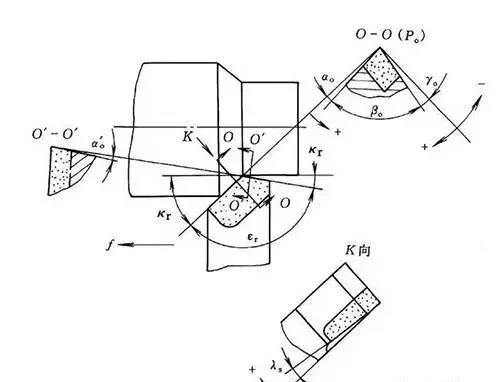
(1) Az elülső kürt 0 a fő profilban mérve az elülső vágófelület és az alapfelület közötti szög. Feladata a penge élessé tétele és a vágás megkönnyítése. De az elülső sarok ne legyen túl nagy, különben gyengíti a penge szilárdságát, és hajlamos a kopásra, sőt összeomlásra. A műanyagok megmunkálásakor nagyobb elülső sarkok választhatók, például kemény ötvözetből készült esztergaszerszámok használata acél alkatrészek vágásához 0=10-20, törékeny anyagok megmunkálása, az esztergaszerszámok elülső sarka 0 nagyobb legyen, mint a durva megmunkálás elősegíti az éles vágási éleket és csökkenti a munkadarab érdességét.
(2) A hátsó sarkot 0 a fő szakaszban mérik, és ez a fő hátlap és a vágási sík közötti szög. Feladata, hogy csökkentse a fő hátulsó és a munkadarab közötti súrlódást az esztergálás során, általában 0=6 fok ~12 fok, durva esztergálásnál a kis értéket, finomesztergálásnál a nagy értéket vegye fel.
(3) A Kr fő eltérési szöget az alapsíkban mérjük, amely a fő vágóél alapsíkra való vetülete és az előtolás iránya közötti szög. Funkciója a következő:
1) A forgácsolásban részt vevő fő vágóél hossza változtatható, ami befolyásolja a szerszám élettartamát.
2) Befolyásolja a radiális vágóerő nagyságát.
Egy kis fő eltérési szög növelheti a forgácsolásban részt vevő fő vágóél hosszát, ami jobb hőelvezetést eredményez, és előnyös a szerszám élettartamának meghosszabbításában. Karcsú tengelyek megmunkálásakor azonban a munkadarab merevsége nem elegendő, és egy kis fő eltérési szög növeli a szerszám által a munkadarabra kifejtett sugárirányú erőt, amely hajlamos a hajlításra és a vibrációra. Ezért nagyobb fő eltérési szöget kell választani.
Az esztergaszerszámok általánosan használt fő eltérési szögei közé tartozik a 45 fok, 60 fok, 75 fok, 90 fok, amelyek között a 45 fok a gyakoribb.
(4) A Kr másodlagos kihajlási szöget az alapsíkban mérjük, és a másodlagos forgácsolóélnek az alapsíkra való vetülete és az ellenkező előtolási irány közötti szög. Fő funkciója a másodlagos vágóél és a megmunkált felület közötti súrlódás csökkentése, a megmunkált felület érdességének javítása érdekében.
Azonos ap vágásmélység, f előtolás és Kr fő eltérési szög esetén a Kr másodlagos eltérési szög csökkentése csökkentheti az esztergálás utáni maradék területet, ezáltal csökkentve a felületi érdesség mértékét. Általában a Kr{0}} fok és a 15 fok van kiválasztva.
(5) A penge λ S-ben mért dőlésszöge a vágási síkban mérve a fő vágóél és az alapfelület közötti szög. Fő feladata a forgácsáramlás irányának szabályozása. A fő vágóél párhuzamos az alapsíkkal, λ S=0; A penge csúcsa a fő vágóél legalacsonyabb pontján van, λ Ha s negatív, a szerszámcsúcs szilárdsága megnő, és a forgács a megmunkált felület felé áramlik durva megmunkáláshoz; A penge csúcsa a fő vágóél legmagasabb pontján van, λ S pozitív érték, a szerszámcsúcs szilárdsága gyengül, a forgács a megmunkálandó felület felé folyik, amelyet precíziós megmunkálásra használnak. A forgólapát dőlésszöge λ s. Általában -5 fok -+5 fok között van kiválasztva.
4, Esztergaszerszámok köszörülése
Miután az esztergaszerszám eltompult, meg kell élezni, hogy helyreállítsa ésszerű alakját és szögét. Az esztergaszerszámokat általában köszörűgépen élesítik. A fehér alumínium-oxid csiszolókorongot a nagy sebességű acél esztergaszerszámok köszörülésére, a zöld szilícium-karbid csiszolókorongot pedig a kemény ötvözetből készült esztergaszerszámok köszörülésére használják.
Esztergaszerszám utánköszörüléskor gyakran szükséges a megfelelő vágófelület csiszolása a szerszám kopása alapján. Esztergaszerszám vágóélének köszörülésének általános sorrendje: a hátsó pengefelület köszörülése → a másodlagos pengefelület csiszolása → az elülső pengefelület köszörülése → a szerszám csúcsívének köszörülése. Az esztergaszerszám vágóélének köszörülése után minden vágófelületet olajkővel is finomra kell csiszolni. Ez hatékonyan javíthatja az esztergaszerszám élettartamát és csökkentheti a munkadarab felületi érdességét.
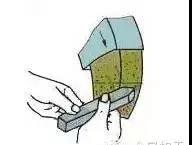
Az esztergaszerszám vágóélének csiszolásának lépései a következők:
Csiszolja meg a fő és a hátsó vágófelületet, miközben a fő eltérési szöget és a fő hátsó szöget is csiszolja, az (a) ábrán látható módon;
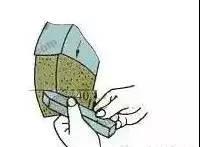
Csiszolja meg a másodlagos penge hátsó élét, és ezzel egyidejűleg köszörülje ki a másodlagos eltolási szöget és a másodlagos hátsó szöget, a fenti (b) pont szerint;
Csiszolja meg az elülső részt és egyidejűleg köszörülje ki az elülső sarkot, a fenti (c) pont szerint;
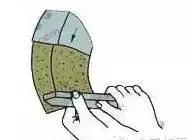
Csiszolja meg a penge minden felületét és hegyét a fenti (d) pont szerint.
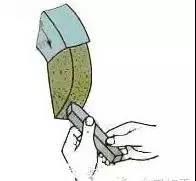
Az esztergaszerszám tartása és élezési módja a következő:
Az emberek a köszörűkorong oldalán állnak, hogy megakadályozzák a töredékek kirepülését és az emberek sérülését, amikor a köszörűkorong eltörik;
Engedje el a kést tartó két kéz közötti távolságot, mindkét könyökével szorítsa meg a derekát, hogy csökkentse az élezés közbeni remegést;
A fő és a kiegészítő hátsó vágófelület csiszolásakor az esztergaszerszámot a köszörűkorong vízszintes közepére kell helyezni úgy, hogy a szerszám hegye enyhén, körülbelül 3-8 fokkal felfelé döntve. Miután az esztergaszerszám hozzáér a köszörűkoronghoz, vízszintesen kell mozognia balra és jobbra. Amikor az esztergaszerszám elhagyja a köszörűkorongot, fel kell emelni, hogy a köszörűkorong ne sértse meg az élezett pengét;
A pengefelület csiszolásakor az a szög, amelynél a penge farka egy fő eltérési szöggel balra eltér; A pár hátsó felületének csiszolásakor az a szög, amelynél a szerszámtartó farka egy oldaleltérési szöggel jobbra eltér;
A vágószerszám ívelt élének köszörülése általában úgy történik, hogy bal kézzel a vágószerszám elülső végét tartjuk támaszpontnak, jobb kézzel pedig a vágószerszám hátsó végét forgatjuk.
Esztergaszerszámok csiszolásakor a következő óvintézkedéseket kell betartani:
(1) A penge csiszolásakor erősen fogja meg az esztergaszerszámot mindkét kezével, és helyezze a szerszámtartót a támasztékhoz úgy, hogy az érintett felület enyhén tapadjon a köszörűkoronghoz. Ne alkalmazzon túl nagy erőt, hogy elkerülje a köszörűkorong összenyomódását és a baleseteket.
(2) Az élezett esztergaszerszámot balra és jobbra kell mozgatni a köszörűkorong kerületi felületén, hogy biztosítsa a köszörűkorong egyenletes kopását anélkül, hogy hornyokat hagyna. Kerülje el az esztergaszerszám durva köszörülését a köszörűkorong mindkét oldalán, mert ez a csiszolókorong kilengését, ugrását vagy akár eltörését okozhatja erő hatására.
(3) Amikor a pengét felmelegítik, vízzel le kell hűteni, hogy megakadályozza a penge lágyulását és megpuhulását a túlzott hőmérséklet-emelkedés miatt. Keményötvözetből készült esztergaszerszámok csiszolásakor a vágóélt nem szabad vízbe áztatni, hogy elkerüljük a penge gyors lehűlése miatti repedéseket.
(4) Ne álljon a köszörűkorong elejére az esztergaszerszám élezéséhez, hogy elkerülje a kezelő sérülését, amikor a köszörűkorong eltörik.
5, Az esztergaszerszámok gyakori típusai és felhasználási módjai
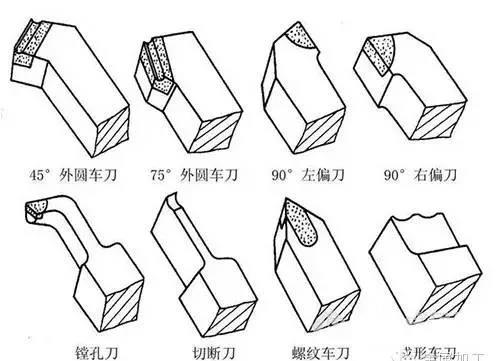
Az esztergaszerszámok felhasználásuk szerint hengeres esztergaszerszámokra, homlokesztergaszerszámokra, vágószerszámokra, fúrószerszámokra, alakítóesztergaszerszámokra és mintás esztergaszerszámokra oszthatók.
a) 90 fokos forgatószerszám (középen kívül)
(b) 45 fokos esztergaszerszám (könyökös esztergaszerszám)
(c) Vágókés
(d) Fúróvágó
(e) Formázott esztergaszerszám
(f) Menetesztergáló szerszám
(g) Keményötvözetből készült, nem utánköszörülő esztergaszerszámok